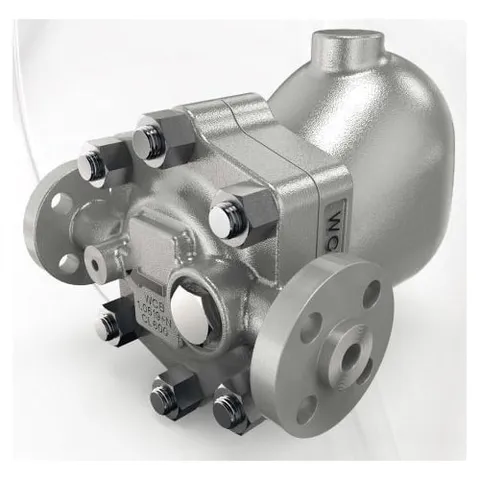
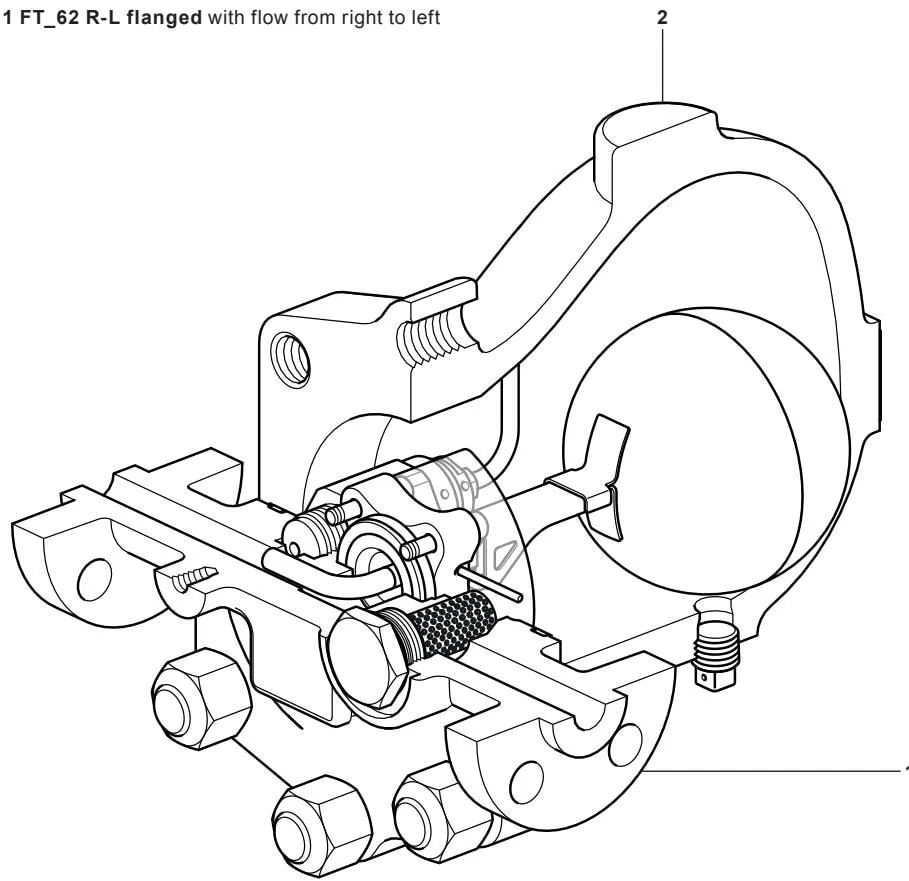
The illustration shows the flanged FT_62 series.
1. معلومات السلامة
لا يمكن ضمان التشغيل الآمن للمنتج إلا إذا قام أشخاص مؤهلون بتركيب المنتج وتشغيله وضبطه وصيانته بشكل صحيح وفقًا لتعليمات التركيب والصيانة هذه (انظر القسم 1.11). يجب أيضًا الالتزام بالمتطلبات العامة للتركيب والسلامة المتعلقة بإنشاء خطوط الأنابيب والمنشآت، وبمتطلبات الاستخدام الصحيح للأدوات ومعدات السلامة.
1.1 الاستخدام المقصود
يرجى الرجوع إلى تعليمات التركيب والصيانة هذه، ولوحة بيانات المنتج، ونشرة البيانات الفنية للتأكد من أن المنتج مناسب للاستخدام أو التطبيق المقصود. يتوافق FTC62 وFTS62 مع متطلبات توجيه معدات الضغط (PED).
يجب ملاحظة أن هذه المنتجات يجب أن تحمل هذه العلامة وفقًا لمتطلبات التوجيه.
| المنتج | الغازات من المجموعة 2 | السوائل من المجموعة 2 | |
| FTC62 وFTS62 | DN15 وDN20 وDN25 | 2 | SEP |
i) صُممت هذه المنتجات خصيصًا للبخار أو الهواء أو المكثفات/الماء، وهي أوساط تنتمي إلى المجموعة 2 وفقًا لتوجيه معدات الضغط (PED) المذكور أعلاه. وقد تكون المنتجات مناسبة أيضًا لوسائط أخرى، ولكن يجب الاتصال بـ Spirax Sarco للتأكد من ملاءمة المنتج لظروف التشغيل المقترحة قبل النظر في هذه التطبيقات.
ii) تحقق من ملاءمة المواد، ومن الضغط ودرجة الحرارة وقيمهما القصوى والدنيا. إذا كانت حدود التشغيل القصوى للمنتج أقل من حدود تشغيل النظام الذي يُركب فيه، أو إذا كان تعطل المنتج قد يؤدي إلى زيادة خطرة في الضغط أو درجة الحرارة، فيجب التأكد من تزويد النظام بأجهزة أمان تمنع تجاوز هذه الحدود.
iii) حدد موضع التركيب الصحيح واتجاه تدفق المائع.
iv) لم تُصمم منتجات Spirax Sarco لتحمل الإجهادات الخارجية الناتجة عن النظام المتصل بها. وتقع على عاتق القائم بالتركيب مسؤولية مراعاة هذه الإجهادات واتخاذ التدابير الكافية للحد منها.
v) قبل التركيب في تطبيقات البخار أو التطبيقات الأخرى ذات درجات الحرارة المرتفعة، أزل جميع أغطية الحماية من منافذ التوصيل، وأزل أغشية الحماية من جميع لوحات البيانات عند الاقتضاء.
1.2 الوصول
قبل التعامل مع المنتج، يجب التأكد من توفر وصول آمن، مع توفير منصة عمل آمنة مزودة بحماية مناسبة عند الضرورة. إذا تطلب الأمر الرفع، يجب توفير معدات رفع مناسبة.
1.3 الإضاءة
يجب توفير إضاءة كافية، وخاصة في المناطق التي تتطلب تنفيذ عمليات دقيقة أو معقدة.
1.4 السوائل أو الغازات الخطرة في خطوط الأنابيب
يجب مراعاة الوسط الموجود حاليًا في خط الأنابيب، أو الذي كان موجودًا فيه سابقًا. وتشمل المخاطر التي يجب مراعاتها: المواد القابلة للاشتعال، والمواد الضارة بالصحة، ودرجات الحرارة القصوى.
1.5 البيئة الخطرة حول المنتج
يجب مراعاة ما يلي: المناطق المعرضة لخطر الانفجار، والبيئات التي تعاني من نقص الأكسجين مثل الخزانات والحفر، والغازات الخطرة، ودرجات الحرارة القصوى، والأسطح الساخنة، وخطر نشوب الحريق مثل أعمال اللحام، والضوضاء المفرطة، والآلات المتحركة.
1.6 النظام
يجب مراعاة تأثير العمل المزمع على النظام بأكمله. هل سيؤدي أي إجراء مقترح، مثل إغلاق صمامات العزل أو فصل العزل الكهربائي، إلى تعريض أجزاء أخرى من النظام أو الأشخاص للخطر؟ قد تشمل المخاطر عزل منافذ التصريف أو أجهزة الحماية، أو تعطيل أجهزة التحكم أو الإنذار. يجب فتح صمامات العزل وإغلاقها ببطء لتجنب صدمات النظام.
1.7 أنظمة الضغط
يجب التأكد من عزل جميع مصادر الضغط وتصريفها بأمان إلى الضغط الجوي. يجب مراعاة استخدام العزل المزدوج، أي العزل بصمامين مع التنفيس، مع قفل الصمامات المغلقة أو وضع بطاقات تحذيرية عليها. لا تفترض أن النظام قد أزيل ضغطه بالكامل حتى إذا كان مقياس الضغط يشير إلى الصفر.
1.8 درجة الحرارة
بعد العزل، يجب الانتظار مدة كافية حتى تعود درجة الحرارة إلى مستواها الطبيعي لتجنب خطر الحروق.
1.9 الأدوات والمواد الاستهلاكية
قبل بدء العمل، يجب التأكد من توفر الأدوات و/أو المواد الاستهلاكية المناسبة. لا تستخدم إلا قطع الغيار الأصلية من Spirax Sarco.
1.10 ملابس الحماية
يجب مراعاة ما إذا كنت أنت والأشخاص الموجودون بالقرب منك بحاجة إلى ملابس واقية للحماية من المواد الكيميائية، ودرجات الحرارة المرتفعة أو المنخفضة، والإشعاع، والضوضاء، والأجسام المتساقطة، ومخاطر العينين والوجه، وغيرها من مصادر الإصابة.
1.11 تصريح العمل
يجب أن ينفذ جميع الأعمال أشخاص مؤهلون أو أن تتم تحت إشرافهم. يجب تدريب القائمين بالتركيب والتشغيل على الاستخدام الصحيح للمنتج وفقًا لتعليمات التركيب والصيانة هذه.
إذا كان الموقع يطبق نظامًا رسميًا لتصاريح العمل، فيجب الالتزام بهذا النظام. وفي حال عدم وجود مثل هذا النظام، يوصى بأن يكون أحد المسؤولين على دراية بالعمل الجاري وأن يعين، عند الضرورة، مساعدًا يكون مسؤولًا بشكل أساسي عن السلامة.
ضع علامات تحذيرية عند الضرورة.
1.12 المناولة
قد تنطوي المناولة اليدوية للمنتجات الكبيرة و/أو الثقيلة على خطر الإصابة. وقد يؤدي رفع الأحمال أو دفعها أو سحبها أو نقلها أو دعمها باستخدام القوة البدنية إلى إصابات، وخاصة إصابات الظهر. يوصى بتقييم المخاطر وفقًا لطبيعة العمل والأشخاص والحمل وبيئة العمل، واعتماد أسلوب المناولة المناسب حسب الظروف.
1.13 المخاطر المتبقية
قد يصبح السطح الخارجي للمنتج شديد السخونة أثناء الاستخدام العادي. وفي ظروف التشغيل القصوى المسموح بها، قد تتجاوز درجة حرارة السطح 425 °C (797 °F). لا يمكن للعديد من المنتجات تصريف محتوياتها ذاتيًا، ولذلك يجب توخي عناية خاصة عند تفكيك المنتج أو إزالته من المنشأة، كما هو موضح في قسم تعليمات الصيانة.
1.14 التجمد
بالنسبة إلى المنتجات التي لا يمكنها تصريف محتوياتها ذاتيًا، يجب اتخاذ تدابير للحماية من التجمد إذا كان من المحتمل تعرضها لبيئة تقل فيها درجة الحرارة عن نقطة التجمد.
1.15 التخلص من المنتج
ما لم تنص تعليمات التركيب والصيانة هذه على خلاف ذلك، يمكن إعادة تدوير المنتج. ولا يُتوقع أن يسبب مخاطر بيئية، شريطة اتخاذ الاحتياطات المناسبة عند التخلص منه.
1.16 إعادة المنتجات
يجب على العملاء والموزعين ملاحظة أنه وفقًا لقوانين الاتحاد الأوروبي المتعلقة بالصحة والسلامة والبيئة، عند إعادة المنتجات إلى Spirax Sarco، يجب تقديم معلومات عن أي مخاطر، إلى جانب الاحتياطات المطلوبة بسبب أي مخاطر صحية أو تتعلق بالسلامة أو البيئة قد تنتج عن بقايا التلوث أو الأضرار الميكانيكية. ويجب تقديم هذه المعلومات كتابيًا، بما في ذلك صحائف بيانات الصحة والسلامة المتعلقة بأي مواد تم تحديدها على أنها خطرة أو يحتمل أن تكون خطرة.
1.17 التشغيل الآمن لمنتجات الحديد الزهر في أنظمة البخار
تُستخدم منتجات الحديد الزهر بشكل شائع في أنظمة البخار والمكثفات. وتكون آمنة تمامًا عند تركيبها بشكل صحيح وفقًا لممارسات هندسة البخار الجيدة. ولكن بسبب خصائصها الميكانيكية، تكون قدرتها على تحمل الظروف غير المثالية أقل مقارنة بمواد أخرى مثل الحديد الزهر المطيل أو الفولاذ الكربوني. فيما يلي ممارسات هندسية جيدة مطلوبة لمنع المطرقة المائية وضمان ظروف تشغيل آمنة في أنظمة البخار.
المناولة الآمنة
الحديد الزهر مادة هشة. إذا سقط المنتج أثناء التركيب وكان معرضًا لخطر التلف، فلا يجوز استخدامه ما لم يخضع لفحص كامل واختبار ضغط بواسطة الشركة المصنعة.
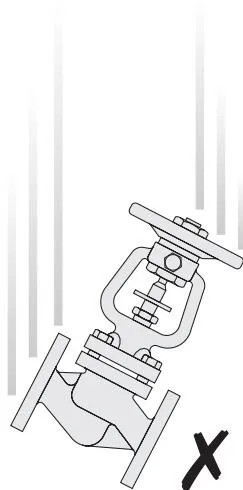
منع المطرقة المائية - تصريف المكثفات من خط البخار الرئيسي
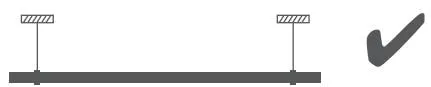
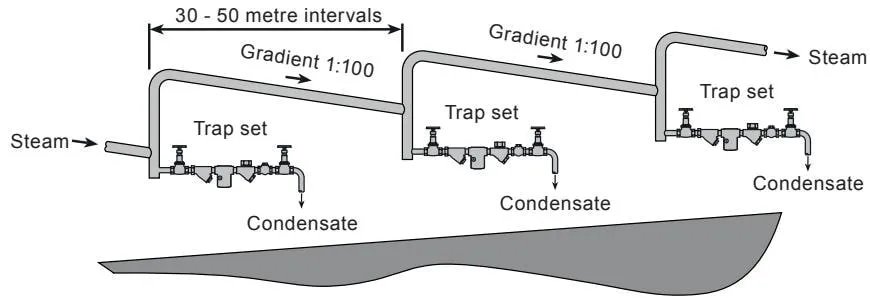
خط البخار الرئيسي - ما يجب فعله وما يجب تجنبه
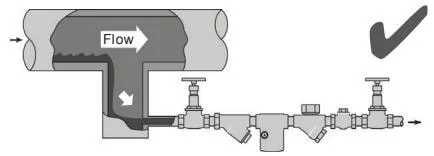
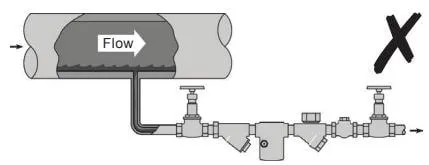
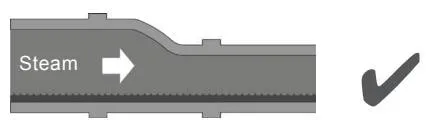
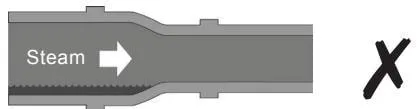
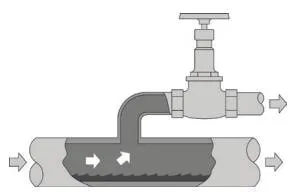

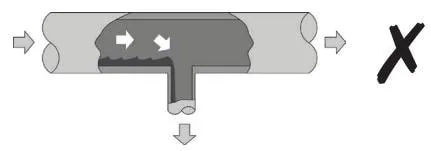
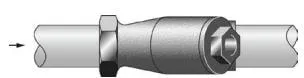

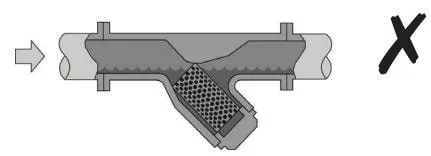
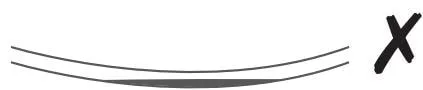
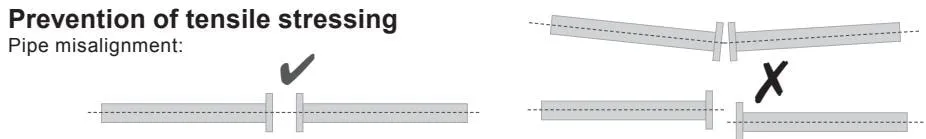
عند تركيب المنتج أو إعادة تجميعه بعد الصيانة:
لا تفرط في إحكام الربط. استخدم قيمة العزم الصحيحة.
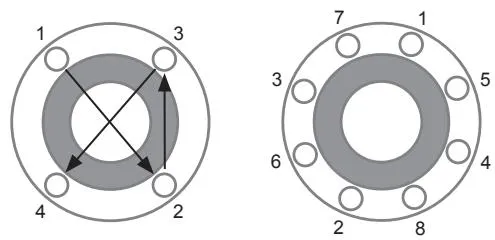
يجب إحكام مسامير الفلنجة تدريجيًا وبشكل متساوٍ وفق ترتيب قطري لضمان توزيع القوة والمحاذاة الصحيحة.
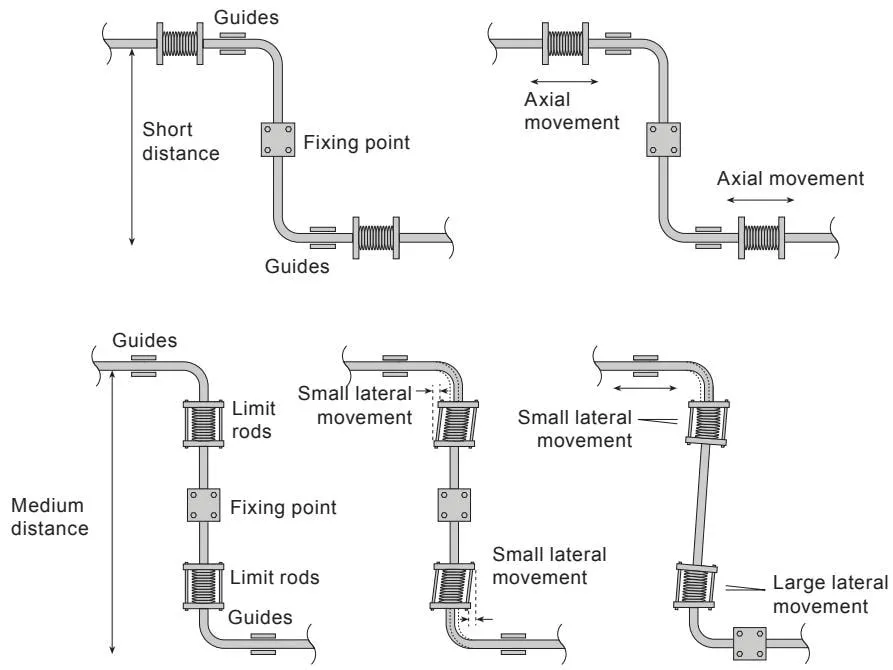
التمدد الحراري:
2. معلومات المنتج
2.1 نظرة عامة
تتميز مصائد البخار ذات العوامة من سلسلة FT_62 بجهاز مدمج آلي لطرد الهواء.
سلسلة FT_62:
| الطرز المتاحة | الطراز | الجسم والغطاء | الملحقات الاختيارية |
| FTC62 | جسم من الفولاذ الكربوني، وأجزاء داخلية من الفولاذ المقاوم للصدأ | عند الطلب، يمكن حفر الغطاء (2) ولولبته لتركيب أنبوب موازنة - يتوفر هذا الخيار فقط عند طلبه وقت الشراء. | |
| FTS62 | جسم من الفولاذ المقاوم للصدأ، وأجزاء داخلية من الفولاذ المقاوم للصدأ | ||
| خيارات اتجاه التدفق عند مواجهة الجسم | L-R | التدفق من اليسار إلى اليمين | |
| R-L | التدفق من اليمين إلى اليسار | ||
المعايير
تتوافق هذه المنتجات بالكامل مع متطلبات توجيه معدات الضغط (PED) وتحمل علامته.
الشهادات
تتوفر لهذه المنتجات شهادات مطابقة للمواصفة EN 10204 3.1.
ملاحظة: يجب تحديد جميع متطلبات الشهادات/الفحص عند تقديم الطلب.
ملاحظة: لمزيد من معلومات المنتج، يرجى الرجوع إلى صحيفتي البيانات الفنيتين التاليتين:
FTC62 TI-P179-13
و
FTS62 TI-P179-14
2.2 الأحجام وتوصيلات الأنابيب
| 1/2\" و3/4\" و1\" | سنون لولبية BSP أو NPT |
| 1/2\" و3/4\" و1\" | أطراف لحام بالتجويف وفق BS 3799 وClass 3000 lbs |
| الفلنجات القياسية: | |
| DN15 وDN20 وDN25 | فلنجات EN 1092-1 PN100. ملاحظة: بالنسبة إلى الطرز PN100، تكون مادة الفلنجات الملحومة في FTC62 من الفولاذ الكربوني 1.0460، بينما تكون في FTS62 من الفولاذ المقاوم للصدأ 1.4301. مادة المسامير والصواميل لجميع الطرز هي: المسمار = ASTM A193 B7، الصامولة = ASTM A194 Gr. 4 (وفق EN 10269) |
| 1/2\" و3/4\" و1\" | فلنجات ASME B 16.5 Class 600 |
2.3 حدود الضغط/درجة الحرارة (ISO 6552)
| FTC62 | ملولب | |
| لحام بالتجويف | راجع القسم 2.4، الصفحة 9 | |
| فلنجات ASME Class 600 | ||
| فلنجات EN 1092 PN100 | راجع القسم 2.5، الصفحة 10 | |
| FTS62 | ملولب | |
| لحام بالتجويف | راجع القسم 2.6، الصفحة 11 | |
| فلنجات ASME Class 600 | ||
| فلنجات EN 1092 PN100 | راجع القسم 2.7، الصفحة 12 | |
2.4 حدود الضغط/درجة الحرارة لـ FTC62 (ISO 6552)
التوصيلات الملولبة ولحام التجويف وفلنجات ASME Class 600
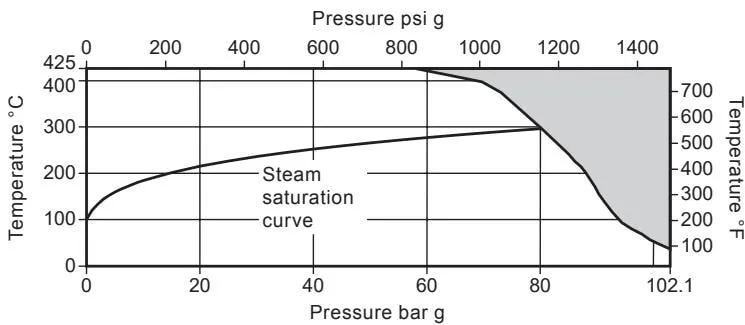
يُحظر استخدام المنتج داخل المناطق المحظورة الموضحة في الرسم، كما يجب ألا يتجاوز معلمات PMA أو TMA الخاصة بالتوصيلة الطرفية المعنية.
| شروط تصميم جسم الصمام | ASME Class 600 | ||
| PMA | الضغط الأقصى المسموح به | 102.1 bar g @ 38 °C | 1480 psi g @ 100 °F |
| TMA | درجة الحرارة القصوى المسموح بها | 425 °C @ 57.5 bar g | 797 °F @ 834 psi g |
| درجة الحرارة الدنيا المسموح بها | -29 °C | -20 °F | |
| PMO | ضغط التشغيل الأقصى مع البخار المشبع | 80 bar g @ 296 °C | 1160 psi g @ 565 °F |
| TMO | درجة حرارة التشغيل القصوى | 425 °C @ 57.5 bar g | 797 °F @ 834 psi g |
| درجة حرارة التشغيل الدنيا. ملاحظة: للحصول على درجات حرارة تشغيل أقل، يرجى استشارة Spirax Sarco | 0 °C | 32 °F | |
| الحد الأدنى لفرق ضغط التشغيل | 0.1 bar g | 1.45 psi g | |
| ΔPMX | أقصى فرق ضغط | FTC62-46 | 46 bar |
| FTC62-62 | 62 bar | ||
| ضغط اختبار الماء الأقصى المصمم في الحالة الباردة: | 153.2 bar g | 2222 psi g | |
2.5 حدود الضغط/درجة الحرارة لـ FTC62 (ISO 6552)
فلنجات EN 1092 PN100
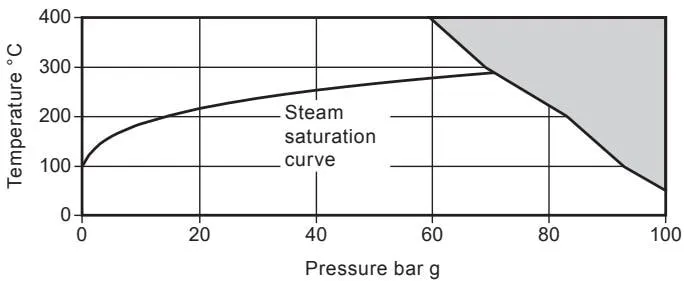
يُحظر استخدام المنتج داخل المناطق المحظورة الموضحة في الرسم، كما يجب ألا يتجاوز معلمات PMA أو TMA الخاصة بالتوصيلة الطرفية المعنية.
| شروط تصميم جسم الصمام | PN100 | ||
| PMA | الضغط الأقصى المسموح به | 100 bar g @ 50 °C | |
| TMA | درجة الحرارة القصوى المسموح بها | 400 °C @ 59.5 bar g | |
| درجة الحرارة الدنيا المسموح بها | -10 °C | ||
| PMO | ضغط التشغيل الأقصى مع البخار المشبع | 70.8 bar g @ 287 °C | |
| TMO | درجة حرارة التشغيل القصوى | 400 °C @ 59.5 bar g | |
| درجة حرارة التشغيل الدنيا. ملاحظة: للحصول على درجات حرارة تشغيل أقل، يرجى استشارة Spirax Sarco | 0 °C | ||
| الحد الأدنى لفرق ضغط التشغيل | 0.1 bar g | ||
| ΔPMX | أقصى فرق ضغط | FTC62-46 | 46 bar |
| FTC62-62 | 62 bar | ||
| ضغط اختبار الماء الأقصى المصمم في الحالة الباردة: | 150 bar g | ||
2.6 حدود الضغط/درجة الحرارة لـ FTS62 (ISO 6552)
التوصيلات الملولبة ولحام التجويف وفلنجات ASME Class 600
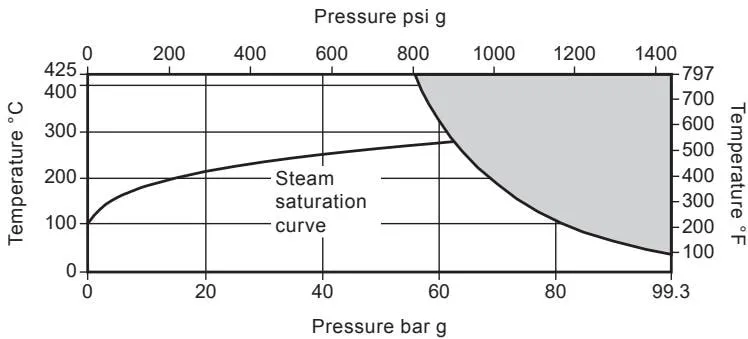
يُحظر استخدام المنتج داخل المناطق المحظورة الموضحة في الرسم، كما يجب ألا يتجاوز معلمات PMA أو TMA الخاصة بالتوصيلة الطرفية المعنية.
| شروط تصميم جسم الصمام | ASME Class 600 | ||
| PMA | الضغط الأقصى المسموح به | 99.3 bar g @ 38 °C | 1440 psi g @ 100 °F |
| TMA | درجة الحرارة القصوى المسموح بها | 425 °C @ 56 bar g | 797 °F @ 812 psi g |
| درجة الحرارة الدنيا المسموح بها | -29 °C | -20 °F | |
| PMO | ضغط التشغيل الأقصى مع البخار المشبع | 63.1 bar g @ 280 °C | 915 psi g @ 536 °F |
| TMO | درجة حرارة التشغيل القصوى | 425 °C @ 56 bar g | 797 °F @ 812 psi g |
| درجة حرارة التشغيل الدنيا. ملاحظة: للحصول على درجات حرارة تشغيل أقل، يرجى استشارة Spirax Sarco | 0 °C | 32 °F | |
| الحد الأدنى لفرق ضغط التشغيل | 0.1 bar g | 1.45 psi g | |
| ΔPMX | أقصى فرق ضغط | FTS62-46 | 46 bar |
| FTS62-62 | 62 bar | ||
| ضغط اختبار الماء الأقصى المصمم في الحالة الباردة: | 149 bar g | 2161 psi g | |
2.7 حدود الضغط/درجة الحرارة لـ FTS62 (ISO 6552)
فلنجات EN 1092 PN100
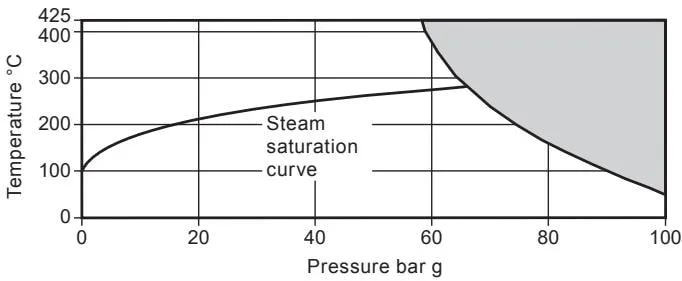
يُحظر استخدام المنتج داخل المناطق المحظورة الموضحة في الرسم، كما يجب ألا يتجاوز معلمات PMA أو TMA الخاصة بالتوصيلة الطرفية المعنية.
| شروط تصميم جسم الصمام | PN100 | ||
| PMA | الضغط الأقصى المسموح به | 100 bar g @ 50 °C | |
| TMA | درجة الحرارة القصوى المسموح بها | 425 °C @ 58.9 bar g | |
| درجة الحرارة الدنيا المسموح بها | -29 °C | ||
| PMO | ضغط التشغيل الأقصى مع البخار المشبع | 65.8 bar g @ 283 °C | |
| TMO | درجة حرارة التشغيل القصوى | 425 °C @ 58.9 bar g | |
| درجة حرارة التشغيل الدنيا. ملاحظة: للحصول على درجات حرارة تشغيل أقل، يرجى استشارة Spirax Sarco | 0 °C | ||
| الحد الأدنى لفرق ضغط التشغيل | 0.1 bar g | ||
| ΔPMX | أقصى فرق ضغط | FTS62-46 | 46 bar |
| FTS62-62 | 62 bar | ||
| ضغط اختبار الماء الأقصى المصمم في الحالة الباردة: | 150 bar g | ||
2.8 الفلنجات - الأبعاد/الوزن (قيم تقريبية): mm وkg
ملاحظة: 1. أبعاد المسافة بين وجهي فلنجتي PN100 EN 1092-1 وASME 600 B 16.5
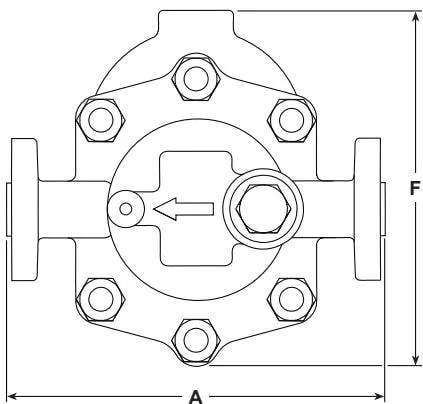
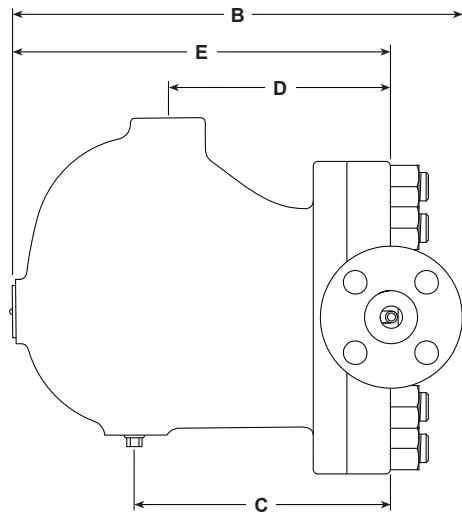
الشكل 2
| المقاس الاسمي | الفلنجات | الأبعاد العامة | ||||||||
| PN100 | ASME 600 | |||||||||
| A | B | الوزن | A | B | الوزن | C | D | E | F | |
| DN15 | 300 | 304.0 | 25.0 | 261 | 299 | 24.0 | 172.5 | 148 | 251.5 | 239 |
| DN20 | 300 | 316.5 | 26.0 | 271 | 309 | 25.5 | 172.5 | 148 | 251.5 | 239 |
| DN25 | 300 | 321.5 | 28.0 | 291 | 314 | 27.0 | 172.5 | 148 | 251.5 | 239 |
2.9 التوصيلات الملولبة ولحام التجويف - الأبعاد/الوزن (قيم تقريبية): mm وkg
ملاحظة: 1. أبعاد المسافة بين وجهي فلنجتي PN100 EN 1092-1 وASME 600 B 16.5
الشكل 3
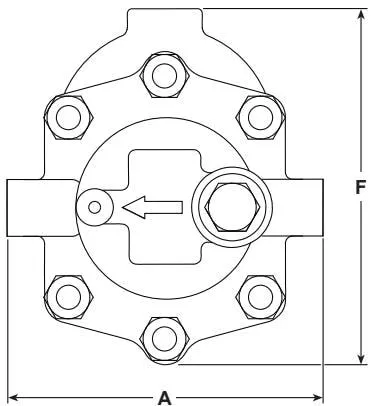
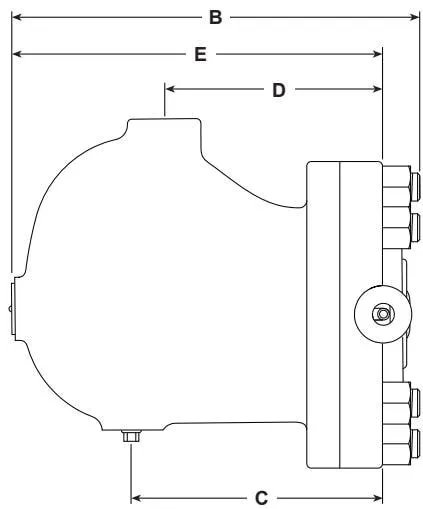
| المقاس الاسمي | التوصيلات الملولبة ولحام التجويف | الأبعاد العامة | |||||
| A | B | الوزن | C | D | E | F | |
| DN15 | 190 | 287.5 | 22.0 | 172.5 | 148 | 251.5 | 239 |
| DN20 | 190 | 287.5 | 22.0 | 172.5 | 148 | 251.5 | 239 |
| DN25 | 190 | 287.5 | 22.0 | 172.5 | 148 | 251.5 | 239 |
2.10 السعة
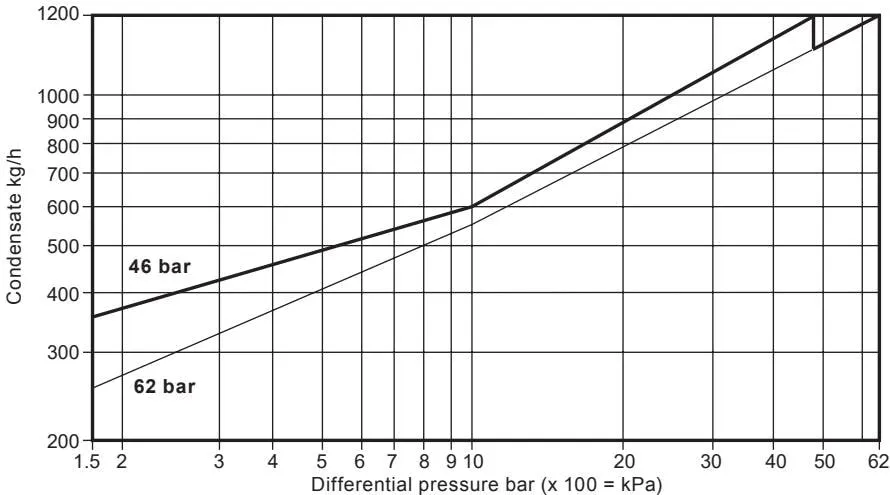
تستند السعات المذكورة أعلاه إلى المكثفات عند درجة حرارة التشبع. عند تصريف المكثفات فائقة التبريد، يمكن لجهاز طرد الهواء توفير سعة تصريف إضافية. أثناء بدء التشغيل، عندما تكون المكثفات باردة، يفتح جهاز طرد الهواء ثنائي المعدن المدمج، مما يوفر سعة إضافية للصمام الرئيسي. يوضح الجدول التالي الحد الأدنى لسعة تصريف الماء البارد الإضافية التي يوفرها جهاز طرد الهواء لجميع المقاسات.
ملاحظة: نطاق درجة حرارة إغلاق جهاز طرد الهواء = 120 °C إلى 135 °C
عند فرق ضغط أقل من 1.5 bar g، تكون سعة تصريف الماء البارد الإضافية صغيرة جدًا.
| ΔP (bar) | 1.5 | 10 | 30 | 46 | 62 |
| FTC62 | الحد الأدنى لسعة تصريف الماء البارد الإضافية (kg/h) | ||||
| طرازات 46 bar | 20 | 426 | 536 | 800 | |
| طرازات 62 bar | 20 | 350 | 440 | 930 | 800 |
3. التركيب
ملاحظة: قبل تنفيذ أي عملية تركيب، اقرأ القسم 1 “معلومات السلامة” أولاً.
تحذير
ملاحظة 1: يجب تركيب FT62 وفقاً لاتجاه التدفق المبين على جسم الصمام. تأكد من أن ذراع العوامة يقع في مستوى أفقي لكي يتمكن من الحركة رأسياً صعوداً وهبوطاً.
ملاحظة 2: يوصى بتركيب مصفاة قبل مصيدة البخار واتباع الممارسات الهندسية السليمة، مع إجراء صيانة دورية للنظام لضمان توافق جودة البخار مع معايير الصناعة.
ملاحظة 3: عند تركيب مصيدة البخار، يجب أن تتوافق الصواميل والمسامير والحشيات المختارة مع معايير الصناعة.
يجب شد الصواميل والمسامير بعزم الربط المحدد في معايير الصناعة.
الشكل 4
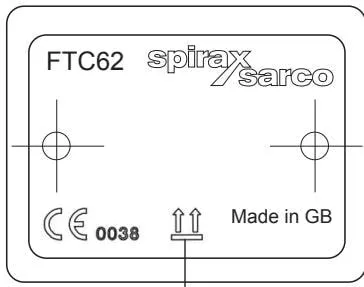
تشير لوحة البيانات إلى “This Way Up (هذا الجانب للأعلى)”.
راجع تعليمات التركيب والصيانة هذه، ولوحة بيانات المنتج، ونشرة البيانات الفنية للتأكد من أن المنتج مناسب لظروف التشغيل المقصودة:
3.1 تحقق من المواد وقيم الضغط/درجة الحرارة القصوى. إذا كانت حدود التشغيل القصوى للمنتج أقل من حدود تشغيل النظام، فيجب التأكد من تجهيز النظام بجهاز أمان لمنع زيادة الضغط.
3.2 حدد موضع التركيب الصحيح واتجاه تدفق المائع. يرجى ملاحظة أن اتجاه التدفق ليس متماثلاً في جميع طرازات أو مقاسات مصائد البخار FT_62، إلا أنه يكون موضحاً بوضوح على جسم الصمام.
3.3 قبل التركيب في تطبيقات البخار أو التطبيقات الأخرى ذات درجات الحرارة المرتفعة، أزل جميع الأغطية الواقية من فتحات التوصيل، وأزل الأغشية الواقية من جميع لوحات البيانات عند الاقتضاء.
3.4 يجب تركيب مصيدة البخار بحيث يكون ذراع العوامة في مستوى أفقي، لكي يتمكن من الحركة رأسياً صعوداً وهبوطاً. ملاحظة: يمكن التحقق بصرياً من وضع مصيدة البخار الصحيح بقراءة النصوص الظاهرة على جسم الصمام والغطاء ولوحة البيانات. عند التركيب الصحيح، تظهر النصوص بالاتجاه الصحيح.
3.5 يجب تركيب مصيدة البخار أسفل مخرج نظام البخار، مع توفير جزء قصير من أنبوب هابط قبل المصيدة، بطول 150 mm (6”) عادةً. وإذا لم يتم توفير أنبوب هابط، فقد يمر البخار، في ظروف الحمل المنخفض، فوق المكثفات الموجودة في أسفل الأنبوب ويصل إلى مصيدة البخار.
3.6 إذا تم تركيب مصيدة البخار في موقع مكشوف، فيجب عزلها حرارياً أو تصريفها بواسطة مصيدة بخار حرارية ساكنة صغيرة منفصلة، مثل Spirax Sarco No.8 أو Bydrain.
3.7 يجب تركيب صمام عدم رجوع بعد أي مصيدة بخار تصرف إلى خط استرجاع المكثفات ذي الضغط الخلفي. ولا يحدث ذلك عادةً بسبب خط مكثفات صاعد. يمنع صمام عدم الرجوع غمر حيز البخار بالماء عند انخفاض ضغط الدخول أو إغلاق البخار.
3.8 يجب توفير مساحة كافية لإزالة الغطاء من جسم الصمام لأغراض الصيانة. تبلغ أقصى مسافة سحب لإزالة الغطاء 250 mm (10”).
ملاحظة: إذا كانت مصيدة البخار تصرف إلى الغلاف الجوي، فتأكد من أن التصريف يتم إلى موقع آمن. قد تصل درجة حرارة المائع المُصرّف إلى 100 °C (212 °F).
4. التشغيل
بعد التركيب والصيانة، يجب التأكد من اكتمال وظائف النظام. يجب اختبار جميع أجهزة الإنذار أو الحماية.
بعد التركيب أو الصيانة، افتح دائماً صمام العزل ببطء لتخفيف صدمة النظام وتحقق من عدم وجود تسرب. تأكد من اكتمال وظائف النظام واختبر جميع أجهزة الإنذار أو الحماية. يمكن إجراء اختبار ضغط ماء بارد لمصيدة البخار حتى 1.5 ضعف PMA وفقاً للقسم 2، دون إزالة أي مكونات داخلية. وقد يؤدي الضغط الذي يتجاوز هذا الحد إلى تلف دائم للعوامة، مما يسبب تعطل مصيدة البخار.
5. مبدأ التشغيل
مصيدة البخار ذات العوامة هي جهاز تصريف مستمر يطرد المكثفات فور تكوّنها. عند بدء التشغيل، يتيح جهاز تنفيس الهواء ثنائي المعدن للهواء تجاوز الصمام الرئيسي، مما يمنع انحباس الهواء في النظام. تُغلق المكثفات الساخنة جهاز تنفيس الهواء بإحكام، ولكن بمجرد دخولها إلى الحجرة الرئيسية لمصيدة البخار، ترتفع العوامة وتفتح آلية الرافعة المتصلة بها الصمام الرئيسي، مما يحافظ دائماً على خلو النظام من المكثفات. وعند وصول البخار، تنخفض العوامة وتغلق الصمام الرئيسي. تتميز مصائد البخار ذات العوامة بقدرتها العالية على التعامل مع أحمال بدء التشغيل، وإغلاقها المحكم والنظيف، ومقاومتها للطرق المائي والاهتزازات.
6. قطع الغيار والصيانة
ملاحظة: اقرأ القسم 1 “معلومات السلامة” قبل إجراء أي عملية صيانة.
تحذير
تحتوي حشية غطاء الصمام على حلقة دعم رقيقة من الفولاذ المقاوم للصدأ، وقد يؤدي التعامل معها والتخلص منها بطريقة غير صحيحة إلى إصابة شخصية.
عزوم الربط الموصى بها
| البند | المكوّن | [بوصة أو mm] | [Nm] | lbf ft | |
| 3 | سدادة مربعة الرأس 3/8" NPT | 11 mm A/F | 3/8" NPT | حسب الحاجة | |
| 4 | صامولة سداسية 3/4" UNF | 1.125" A/F | 3/4" UNF | 252-260 | 186-192 |
| 6 | غطاء طرفي للمرشح | 32 mm A/F | M28 x 1.5 | 170-190 | 125-140 |
| 9 | مجموعة تنفيس الهواء | 32 mm A/F | M22 x 1.5 | 80-88 | 59-65 |
| 10 | مجموعة أنبوب تنفيس الهواء | 11 mm A/F | M10 x 1.5 | 10-12 | 7-9 |
| 12 | مسمار أسطواني الرأس برأس سداسي داخلي M6 x 30 | 5 mm A/F (مفتاح سداسي) | M6 | 14-16 | 10-12 |
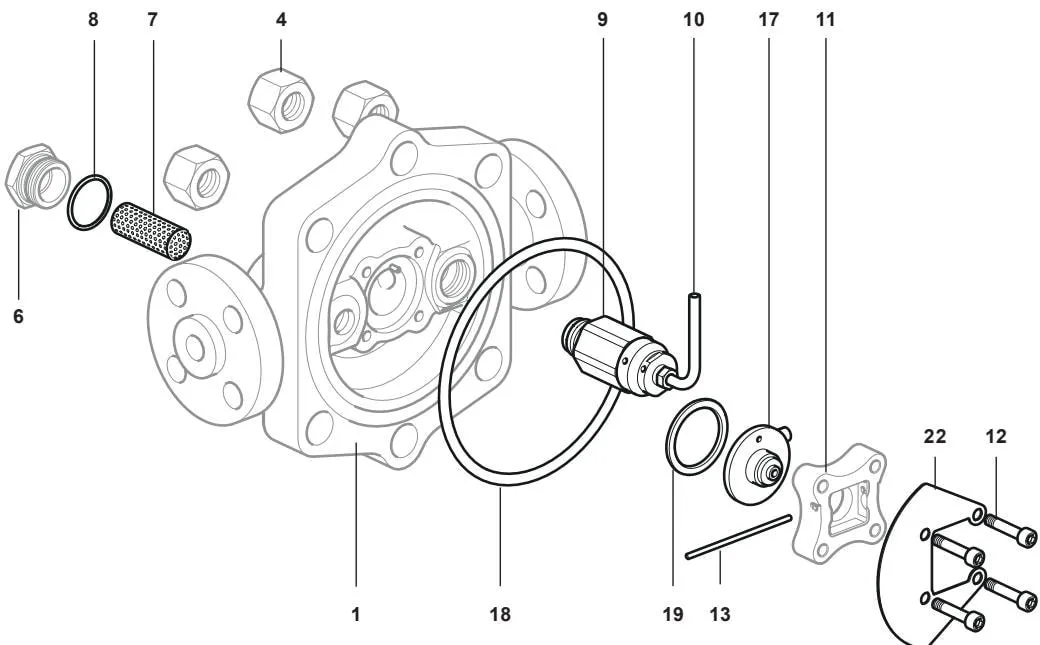
6.1 قطع الغيار
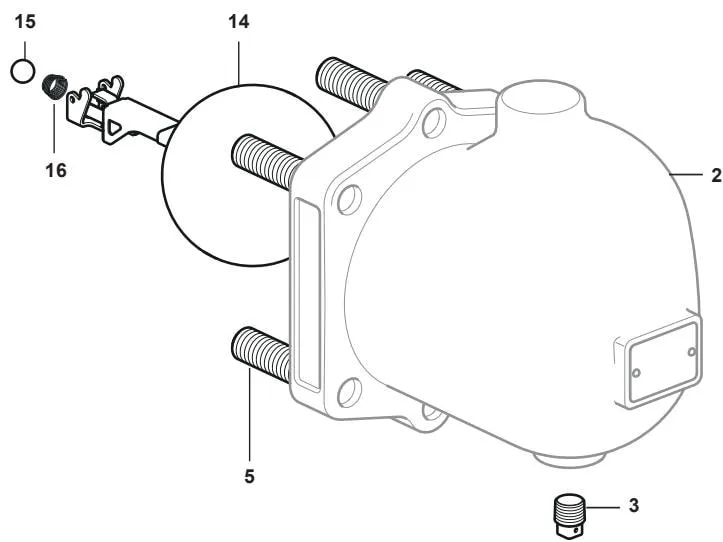
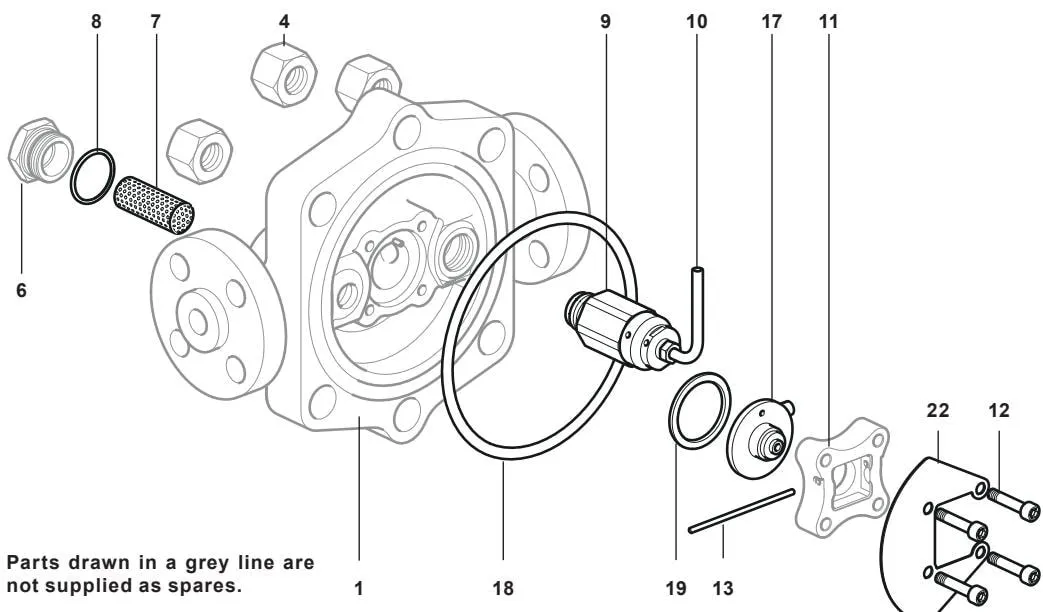
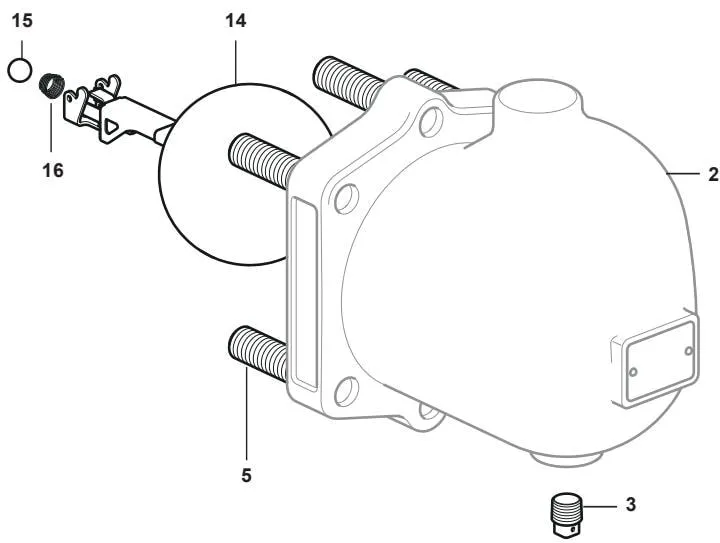
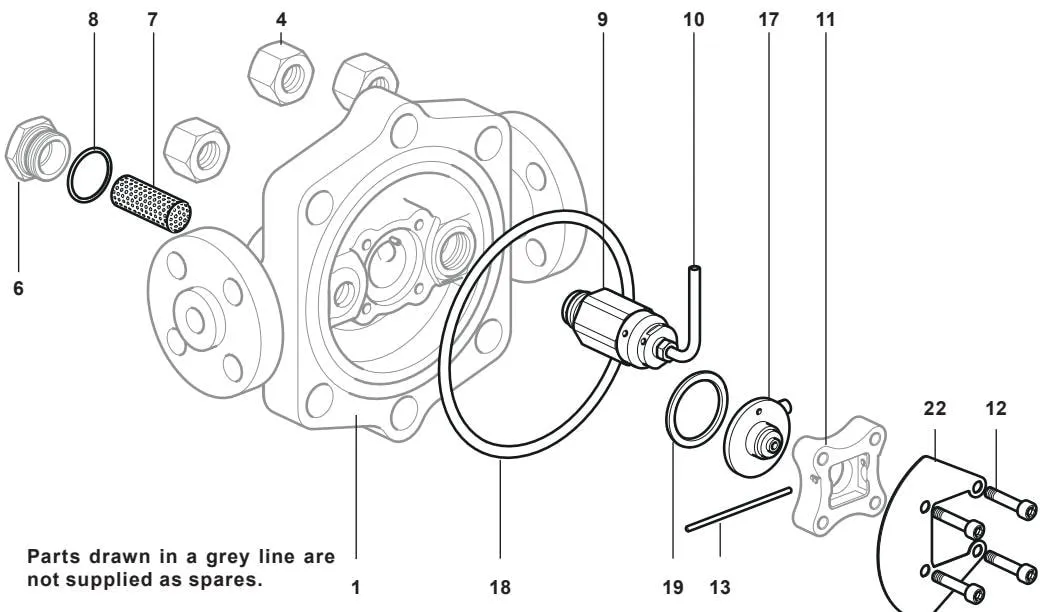
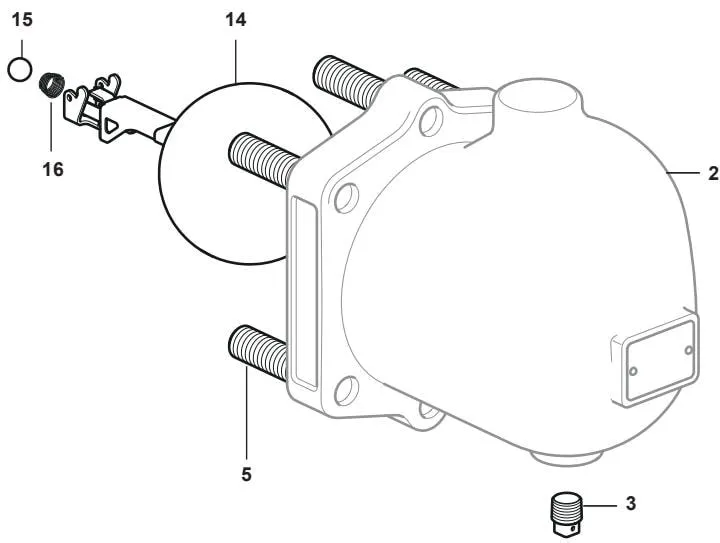
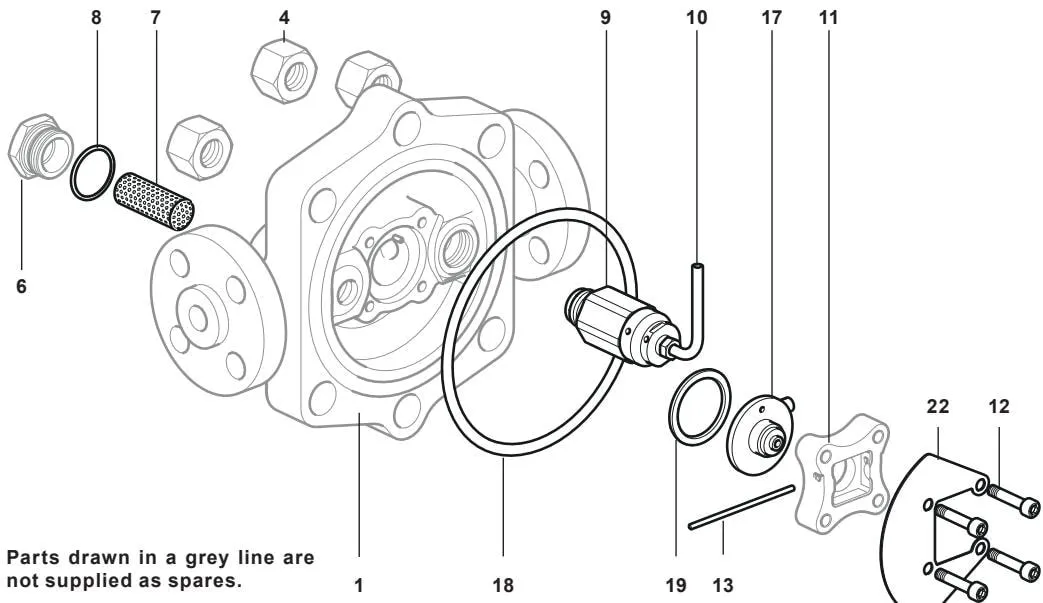
تُميّز قطع الغيار المتاحة بخطوط خارجية متصلة. أما المكوّنات المرسومة بخطوط رمادية فلا تتوفر كقطع غيار.
قطع الغيار المتاحة
| مجموعة حشية جسم الصمام/غطاء الصمام | ||
| مجموعة تنفيس الهواء + أنبوب تنفيس الهواء | 9 و10 | |
| شبكة المرشح + حشية على شكل 'S' | 7 و8 | |
| مجموعة الإصلاح | سدادة مخروطية 3/8" NPT | 3 |
| مسمار أسطواني طويل الرأس M6 x 30 (x 4) | 12 | |
| مسمار المحور | 13 | |
| مجموعة العوامة | 14 | |
| كرة فولاذية بقطر 1/2" | 15 | |
| زنبرك مخروطي | 16 | |
| مجموعة مقعد الصمام وأنبوب التصريف | 17 | |
| حشية على شكل 'S' + حشية ملفوفة | 8 و18 و19 | |
| حاجز | 22 | |
| مجموعة إعادة التأهيل | 3 و7 و8 و9 و10 و12 و13 و14 و15 و16 و17 و18 و19 و22 | |
كيفية طلب قطع الغيار
عند طلب قطع الغيار، استخدم دائمًا الوصف الوارد في عمود “قطع الغيار المتاحة”، واذكر مقاس مصيدة البخار وطرازها، بما في ذلك نطاق الضغط.
مثال: مجموعة إصلاح واحدة لمصيدة البخار الكروية Spirax Sarco DN25 FTC62-62.
6.2 الصيانة
معلومات السلامة العامة:
مع توفير العزل المناسب، يمكن إجراء الإصلاح بينما تظل مصيدة البخار مركبة في خط الأنابيب.
- عند إعادة التجميع، تأكد من نظافة جميع الأسطح المتلامسة.
يمكن إجراء صيانة الصمام بينما تكون العوامة داخل خط الأنابيب أو مثبتة بإحكام في ملزمة.
عزوم الربط الموصى بها
| البند | المكوّن | [بوصة أو mm] | N m | lbf ft | |
| 3 | سدادة مربعة الرأس 3/8" NPT | 11 mm A/F | 3/8" NPT | حسب الحاجة | |
| 4 | صامولة سداسية 3/4" UNF | 1.125" A/F | 3/4" UNF | 252-260 | 186-192 |
| 6 | غطاء طرفي للمرشح | 32 mm A/F | M28 x 1.5 | 170-190 | 125-140 |
| 9 | مجموعة تنفيس الهواء | 32 mm A/F | M22 x 1.5 | 80-88 | 59-65 |
| 10 | مجموعة أنبوب تنفيس الهواء | 11 mm A/F | M10 x 1.5 | 10-12 | 7-9 |
| 12 | مسمار أسطواني الرأس برأس سداسي داخلي M6 x 30 | 5 mm A/F (مفتاح سداسي) | M6 | 14-16 | 10-12 |
6.2.1 التجميع المسبق للصمام الرئيسي
- أمسك ذراع الرافعة والعوامة بحيث يظلان في الوضع الرأسي، مع توجيه العوامة إلى الأسفل.
ضع الزنبرك المخروطي (16) داخل التجويف الموجود في نهاية ذراع الرافعة، بحيث يكون الطرف الصغير للزنبرك إلى الأعلى، ثم ضع الكرة الفولاذية (15) أعلى الزنبرك.
أدخل المسمار (13).
يثبت المسمار المكوّنات في مواضعها إلى أن يتم تركيب مجموعة التجميع المسبق داخل مصيدة البخار.
6.2.2 مجموعة مقعد الصمام والتصريف
فك الصواميل الست 3/4” UNF (4) التي تثبت غطاء الصمام، ثم أزل غطاء الصمام (2) للوصول إلى المكوّنات الداخلية.
اسحب المسمار (13)، ثم أزل مجموعة العوامة (14) والكرة الفولاذية غير القابلة للصدأ (15) والزنبرك المخروطي (16).
فك المسامير الأربعة M6 (12)، ثم أزل حامل مقعد الصمام (11)، وبذلك يمكن إزالة مجموعة مقعد الصمام وأنبوب التصريف (17) والحاجز (22).
استبدل الأجزاء القديمة بأجزاء جديدة وأعد التجميع بالترتيب العكسي، مع ربط المسامير (12) وصواميل ومسامير غطاء الصمام بالعزوم الموضحة في الجدول. راجع القسم 6.2.5 لمعرفة تسلسل ربط صواميل 3/4” UNF (4) ومسامير M6 (12).
ملاحظة: تأكد من أن السهم الموجود على حامل مقعد الصمام (11) متجه إلى الأعلى.
6.2.3 استبدال مجموعة تنفيس الهواء
فك الصواميل الست 3/4” UNF (4) التي تثبت غطاء الصمام، ثم أزل غطاء الصمام (2) للوصول إلى المكوّنات الداخلية.
- أزل بعد ذلك مجموعة تنفيس الهواء (9) وأنبوب تنفيس الهواء (10).
ضع كمية صغيرة من مركب مانع التلاصق على لولب مجموعة تنفيس الهواء الجديدة (9) وأنبوب تنفيس الهواء المركب مسبقًا (10)، ثم اربطهما وفقًا لقيم العزم الواردة في الجدول.
ملاحظة 1: يجب محاذاة أنبوب تنفيس الهواء مع سهم الاتجاه الموجود على حامل مقعد الصمام (11)، وأن يشيرا إلى الاتجاه نفسه.
ملاحظة 2: بعد اكتمال تركيب المكوّنات الداخلية، قد يبدو المسمار (13) طويلًا أكثر من اللازم عند إدخاله بالكامل وملامسته لمجموعة تنفيس الهواء. لا تقصه، إذ صُمم ليكون طويلًا عمدًا لمنع الحركة الناتجة عن الاهتزاز، ولذلك لا يمكن أن ينفك.
عزوم الربط الموصى بها
| البند | المكوّن |  | بوصة أو mm | N m | lbf ft | |
| 3 | سدادة مربعة الرأس 3/8" NPT | 11 mm A/F | 3/8" NPT | حسب الحاجة | ||
| 4 | صامولة سداسية 3/4" UNF | 1.125" A/F | 3/4" UNF | 252-260 | 186-192 | |
| 6 | غطاء طرفي للمرشح | 32 mm A/F | M28 x 1.5 | 170-190 | 125-140 | |
| 9 | مجموعة تنفيس الهواء | 32 mm A/F | M22 x 1.5 | 80-88 | 59-65 | |
| 10 | مجموعة أنبوب تنفيس الهواء | 11 mm A/F | M10 x 1.5 | 10-12 | 7-9 | |
| 12 | مسمار أسطواني الرأس برأس سداسي داخلي M6 x 30 | 5 mm A/F (مفتاح سداسي) | M6 | 14-16 | 10-12 | |
6.2.4 كيفية تنظيف شبكة المرشح أو استبدالها
أزل غطاء طرف المرشح (6) للوصول إلى شبكة المرشح.
أزل شبكة المرشح (7) والحشية (8).
ركّب شبكة مرشح جديدة أو منظفة داخل التجويف الموجود في الغطاء الطرفي (6).
يجب دائمًا تركيب حشية جديدة (8)، ثم لَف الغطاء الطرفي (6) في جسم الصمام وربطه بعزم الربط الموصى به (170-190 Nm).
ملاحظة: يجب استخدام مادة تشحيم مناسبة للولب مانعة للتلاصق.
6.2.5 ملاحظات عامة
ضع مركبًا مناسبًا مانعًا للتلاصق، مثل FUCHS PCB أو ROCOL J166، على مسمار التثبيت (5) وعلى لولب المكوّنات (6) و(9) و(12) من الطرفين، مع الحرص على عدم ملامسة المركب لأي سطح إحكام.
يجب أيضًا وضع مادة مانعة للتلاصق على أسطح تلامس صواميل 3/4” UNF (4).
عند تركيب صواميل 3/4” UNF (4)، يجب أن يكون الجانب الذي يحمل رقم الصهر متجهًا إلى الخارج.
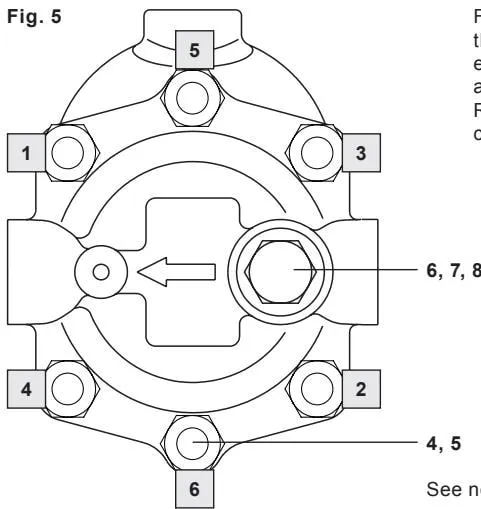
اربط صواميل 3/4” UNF (4) على ثلاث مراحل: أولًا إلى 60% من العزم النهائي، ثم إلى 80%، وأخيرًا إلى القيمة الواردة في جدول العزم، مع اتباع التسلسل الموضح في الشكل 5 في كل مرحلة. كرر العملية مرتين على الأقل في كل مرحلة لضمان توزيع الحمل بالتساوي على الحشية.
اربط مسامير الرأس الأسطواني M6 (12) بالطريقة نفسها على ثلاث مراحل: أولًا إلى 60% من العزم النهائي، ثم إلى 80%، وأخيرًا إلى القيمة الواردة في جدول العزم، مع اتباع التسلسل الموضح في الشكل 6 المقابل.
- ضع مادة إحكام الوصلات على لولب البند 3. لا تستخدم شريط PTFE.
عزوم الربط الموصى بها
| البند | المكوّن | N m | lbf ft | ||
| بوصة أو mm | |||||
| 3 | سدادة مربعة الرأس 3/8" NPT | 11 mm A/F | 3/8" NPT | حسب الحاجة | |
| 4 | صامولة سداسية 3/4" UNF | 1.125" A/F | 3/4" UNF | 252-260 | 186-192 |
| 6 | غطاء طرفي للمرشح | 32 mm A/F | M28 x 1.5 | 170-190 | 125-140 |
| 9 | مجموعة تنفيس الهواء | 32 mm A/F | M22 x 1.5 | 80-88 | 59-65 |
| 10 | مجموعة أنبوب تنفيس الهواء | 11 mm A/F | M10 x 1.5 | 10-12 | 7-9 |
| 12 | مسمار أسطواني الرأس برأس سداسي داخلي M6 x 30 | 5 mm A/F (مفتاح سداسي) | M6 | 14-16 | 10-12 |
بالنسبة إلى خيار التوصيل من اليسار إلى اليمين، يُدار جسم الصمام (1) بزاوية 180°. ويجب أن تظل النهاية المفتوحة لمجموعة أنبوب تنفيس الهواء (10) متجهة إلى الأعلى دائمًا، بغض النظر عن اتجاه التدفق.
ويجب أن يظل السهم الموجود على حامل مقعد الصمام (11) متجهًا إلى الأعلى دائمًا، بغض النظر عن اتجاه التدفق.
راجع ملاحظات إجراء ربط العزم
راجع ملاحظات إجراء ربط العزم
الشكل 6
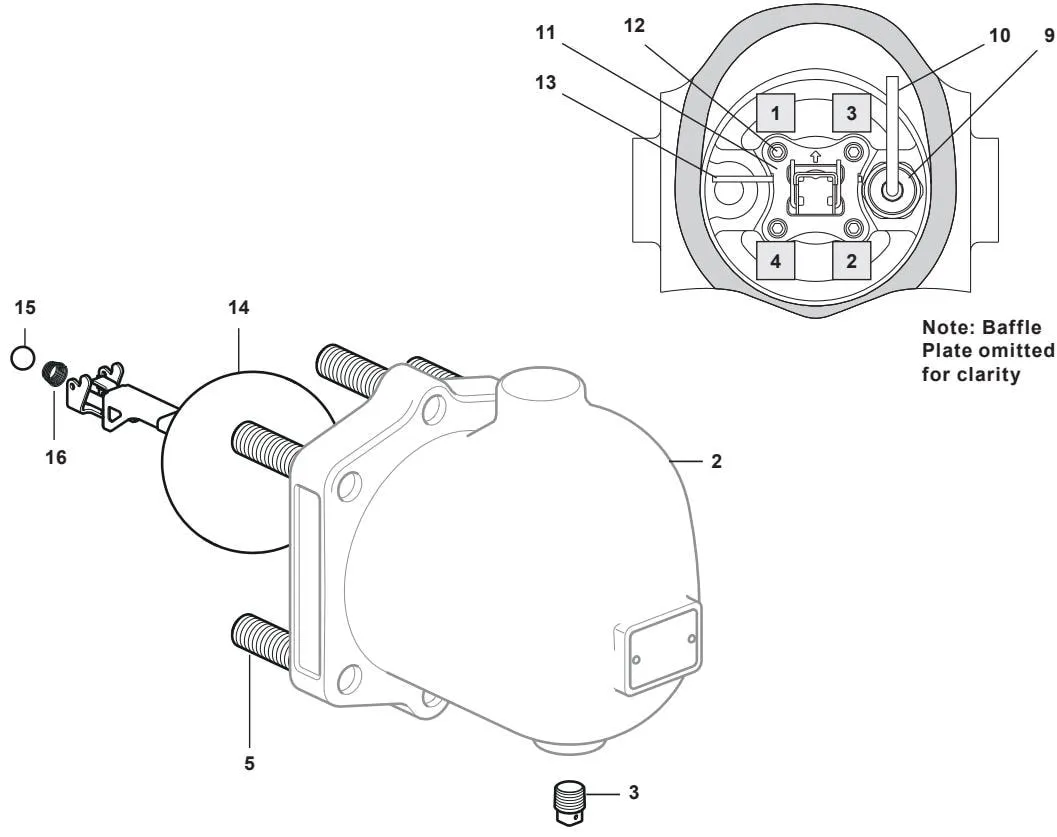
ملاحظة: حُذف الحاجز من الرسم للتوضيح.