دليل التركيب والصيانة
1. معلومات السلامة
إن الالتزام بتعليمات التشغيل, وتركيب المنتج وتشغيله التجريبي وصيانته بشكل صحيح بواسطة أفراد مؤهلين ومتخصصين, هو الضمان الوحيد للتشغيل الآمن لهذا المنتج (راجع القسم 1.11). بعد التركيب, يجب الالتزام بتعليمات تركيب خطوط الأنابيب والمبنى الصناعي وتعليمات السلامة, ومعرفة طريقة استخدام الأدوات بشكل صحيح وتوفير معدات السلامة اللازمة.
1.1 نطاق الاستخدام
بالرجوع إلى دليل التركيب والصيانة, ولوحة البيانات والوثائق الفنية, تأكد من أن المنتج مناسب لنطاق الاستخدام المقصود. تتوافق المنتجات الواردة في الجدول أدناه بالكامل مع توجيه معدات الضغط الأوروبي 97/23/EC وتوجيه ATEX 94/9/EC, ويمكن توفير علامتي CE و® عند الطلب. تصنيف المنتجات وفقًا لتوجيه معدات الضغط هو كما يلي:
| المنتج | غازات المجموعة 1 | غازات المجموعة 2 | سوائل المجموعة 1 | سوائل المجموعة 2 |
|---|---|---|---|---|
| MFP14 (جميع الطرازات) | - | 2 | - | SEP |
| MFP14S (جميع الطرازات) | - | 2 | - | SEP |
| MFP14SS (جميع الطرازات) | - | 2 | - | SEP |
تتوافق بطاقة المنتج مع توجيه ATEX 94/9/EC II 2G CT3.
I) صُمم المنتج للاستخدام مع موائع المجموعة 2 وفقًا لتوجيه معدات الضغط, بما في ذلك البخار والهواء والماء/المكثفات. استشر Spirax Sarco إذا استُخدم المنتج مع موائع أخرى. II) تأكد من ملاءمة مواد تصنيع المنتج لظروف التشغيل, وأن الضغط ودرجة الحرارة القصوى/الدنيا للنظام تقع ضمن نطاق تصميم المنتج. إذا كان الحد الأقصى لنطاق تشغيل المنتج أقل من ظروف تشغيل النظام, أو إذا كان تعطل المنتج قد يؤدي إلى حدوث ضغط زائد أو درجة حرارة زائدة, فركّب أجهزة أمان للتعامل مع الخطر. III) تأكد من تركيب المنتج بشكل صحيح, وعدم عكس توصيلات الدخول والخروج. IV) لا تتحمل منتجات Spirax Sarco الضغط الخارجي; لذلك يجب على القائم بالتركيب منع تأثير القوى الخارجية في النظام على هذا المنتج. V) قبل تركيب المنتج في نظام بخار أو أي نظام آخر ذي درجة حرارة مرتفعة, أزل أغطية الحماية من جميع وصلات المنتج, وأزل الغشاء الواقي من لوحة البيانات.
1.2 إمكانية التشغيل
بعد تركيب المنتج, تأكد من توفير مساحة تشغيل كافية. وعند الحاجة, جهّز منصة عمل آمنة قبل تشغيل المنتج. وفّر معدات الرفع عند الضرورة.
1.3 الإضاءة
تأكد من توفير إضاءة كافية, ولا سيما عند تنفيذ العمليات الدقيقة والمعقدة.
1.4 الموائع أو الغازات الخطرة في خطوط الأنابيب
ضع مسبقًا في الاعتبار الموائع الموجودة داخل خط الأنابيب, أو الموائع التي قد تكون موجودة فيه. احذر من المواد القابلة للاشتعال, والمواد الضارة بالصحة, والمواد ذات درجات الحرارة المرتفعة أو المنخفضة.
1.5 بيئة العمل الخطرة
تشمل المخاطر: خطر الانفجار, ونقص الأكسجين (مثل داخل الخزانات أو في الأماكن المنخفضة), والغازات الخطرة, ودرجات الحرارة المرتفعة أو المنخفضة, والأسطح الساخنة, وخطر نشوب الحريق (مثل أثناء اللحام), والضوضاء المفرطة, والمعدات الميكانيكية المتحركة.
1.6 نظام التشغيل
يجب فهم مبدأ تشغيل النظام بأكمله. قبل تنفيذ أي عملية, مثل إغلاق صمام العزل أو المفتاح الكهربائي, يجب النظر في ما إذا كانت هذه العملية ستعرّض أجزاء أخرى من النظام أو أفراد تشغيل آخرين للخطر.
تشمل المخاطر عزل قنوات التهوية أو أجهزة الحماية, وتعطل أجهزة التحكم أو أجهزة الإنذار. افتح صمامات العزل وأغلقها ببطء لمنع حدوث صدمة في النظام.
1.7 أنظمة الضغط
تأكد من عزل ضغط النظام أو تفريغه بالكامل. ويمكن استخدام العزل بواسطة صمامي عزل, مع قفل الصمام المغلق أو وضع بطاقة تعريف عليه. لا تفترض أبدًا أن وصول مقياس الضغط إلى الصفر يعني تفريغ الضغط من النظام بالكامل.
1.8 درجة الحرارة
بعد عزل المنتج, اتركه ليبرد حتى يصل إلى درجة حرارة الغرفة لتجنب الحروق.
1.9 الأدوات وقطع الغيار
تأكد من توفر الأدوات وقطع الغيار المناسبة قبل التشغيل. لا تستخدم إلا قطع الغيار الأصلية من Spirax Sarco.
1.10 ملابس الحماية
ضع في الاعتبار ما إذا كان يجب تزويد أفراد التشغيل أو الأشخاص الموجودين بالقرب من الموقع بملابس حماية, لتجنب المخاطر مثل المواد الكيميائية, ودرجات الحرارة المرتفعة أو المنخفضة, والإشعاع, والضوضاء, وسقوط الأجسام, وإصابات العينين والوجه.
1.11 تصريح العمل
يجب تنفيذ جميع الأعمال بواسطة أفراد مؤهلين أو تحت إشرافهم. يجب تدريب أفراد التركيب والتشغيل وفقًا لدليل تركيب وصيانة المنتج, حتى يتمكنوا من استخدام المنتج بشكل صحيح.
عند تطبيق نظام “تصريح العمل”, يجب على أفراد التشغيل الالتزام بهذا النظام. وإذا لم يكن النظام مطبقًا, فيجب على الشخص المسؤول أن يكون على دراية بطبيعة العمل, وأن يعيّن عند الحاجة مساعدًا مسؤولًا عن السلامة.
يجب وضع “تحذير” عند الضرورة.
1.12 المناولة
قد تؤدي مناولة المنتجات كبيرة الحجم أو الثقيلة يدويًا إلى خطر الإصابة. وقد يتسبب رفع الأحمال الثقيلة أو دفعها أو سحبها أو حملها أو دعمها باستخدام الجسم في حدوث إصابات, ولا سيما إصابات الظهر. يُنصح بمراعاة حجم العمل, وقدرات الأفراد, والحمل, وبيئة العمل, واعتماد وسائل المناولة المناسبة وفقًا لظروف الموقع.
1.13 الحرارة المتبقية
قد تصبح الأسطح الخارجية لهذا المنتج ساخنة جدًا أثناء الاستخدام العادي. وعند استخدام المنتج عند أقصى درجة حرارة تشغيل مسموح بها, قد تصل درجة حرارة سطحه إلى 200°C (392°F).
لا يمكن تصريف الماء من هذا المنتج ذاتيًا; لذلك يجب توخي الحذر عند إزالة المنتج من موضع تركيبه أو نقله (راجع “تعليمات الصيانة”).
1.14 التجمد
بالنسبة إلى المنتجات التي لا يمكنها تصريف الماء ذاتيًا والمستخدمة في درجات حرارة محيطة تقل عن درجة التجمد, يجب توفير الحماية من الصقيع.
1.15 التخلص من المنتج
ما لم ينص دليل التركيب والصيانة على خلاف ذلك, يمكن إعادة تدوير هذا المنتج, ولا يسبب التخلص منه بطريقة صحيحة خطرًا بيئيًا.
1.16 إعادة المنتج
وفقًا لتشريعات EC المتعلقة بالصحة والسلامة والبيئة, عند إعادة المنتج, يجب على العميل وتاجر التجزئة تقديم معلومات عن المخاطر, والتعامل بحذر مع أي ملوثات متبقية أو أضرار ميكانيكية قد تسبب خطرًا على الصحة أو السلامة أو البيئة. يجب تقديم معلومات المخاطر كتابيًا, بما في ذلك صحيفة بيانات الصحة والسلامة, مع توضيح أي مخاطر مؤكدة أو محتملة.
2. معلومات المنتج
2.1 المقدمة
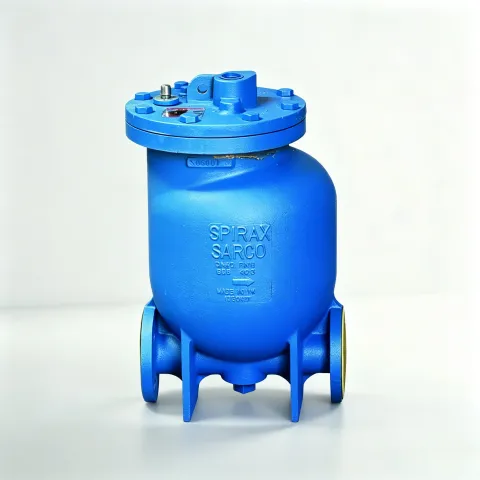
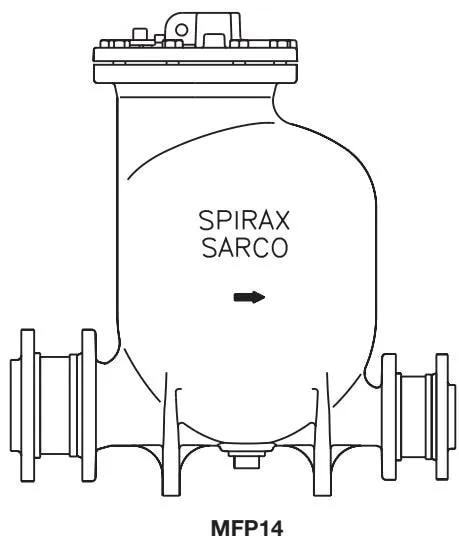
تعمل مضخة Spirax Sarco MFP14 الأوتوماتيكية بالبخار أو الهواء المضغوط, وتُستخدم عادةً لرفع السوائل, مثل المكثفات, إلى مستوى أعلى. وفي الحالات المناسبة, يمكنها تصريف السوائل مباشرةً من المعدات الواقعة تحت التفريغ أو الخاضعة للضغط. وعند استخدامها مع مصيدة بخار عائمة, يمكنها تصريف المكثفات بكفاءة من مبادل حراري مزود بالتحكم في درجة الحرارة, في جميع ظروف التشغيل, بما في ذلك حالة التفريغ.
الطرازات المتاحة
تتوفر MFP14 بمواد جسم الصمام التالية:
| الطراز | مادة جسم الصمام |
|---|---|
| MFP14 | حديد زهر كروي |
| MFP14S | فولاذ مصبوب |
| MFP14SS | فولاذ مقاوم للصدأ |
المعايير
يتوافق هذا المنتج بالكامل مع توجيه معدات الضغط الأوروبي 97/23/EC وتوجيه ATEX 94/9/EC.
يمكن توفير علامتي CE و® عند الطلب.
الشهادات
يمكن توفير شهادة مواد EN 10204 3.1.B لطراز MFP14.
صُمم الطرازان MFP14S وMFP14SS وفقًا لمعياري AD-Merkblätter وASME VIII Dir 1, ويمكن توفير شهادة EN 10204 3.1.B.
ملاحظة: إذا كانت الشهادة مطلوبة, يرجى تحديد ذلك عند الطلب.
ملاحظة: للحصول على معلومات تفصيلية, يرجى الرجوع إلى الوثيقة الفنية TI-P136-02.
2.2 المقاسات ووصلات الأنابيب
| الطراز | طريقة التوصيل | المقاس |
|---|---|---|
| MFP14 | توصيل ملولب BSP (سن لولبي متوازٍ BS 21) | 1”, 1 1/2”, 2” و3” x 2” |
| MFP14 | توصيل بشفة EN 1092 PN16, وANSI B 16.5 Class 150, وJIS/KS B 2238 10 | DN25, DN40, DN50 وDN80 x DN50 |
| MFP14S | توصيل ملولب BSP/NPT | 2” و3” x 2” |
| MFP14S | توصيل بشفة EN 1092 PN16, وANSI B 16.5 Class 150, وJIS/KS B 2238 10 | DN50 |
| MFP14S | مدخل بخار التشغيل 1/2”, ومخرج العادم 1”; تتوفر وصلات ملولبة BSP/NPT ووصلات لحام بالمقبس SW | - |
| MFP14SS | توصيل ملولب BSP (يمكن أيضًا توفير توصيل NPT للمتطلبات الخاصة) | 2” |
| MFP14SS | توصيل بشفة EN 1092 PN16, وANSI B 16.5 Class 150, وJIS/KS B 2238 10 | DN50 |
| MFP14SS | مدخل بخار التشغيل 1/2”, ومخرج العادم 1”; تتوفر وصلات ملولبة BSP/NPT ووصلات لحام بالمقبس SW | - |
2.3 حدود الضغط ودرجة الحرارة
(معيار أوعية الضغط ADM/ASME، الإصدار 5.0)
| الفئة | الطراز | القيمة |
|---|---|---|
| شروط تصميم جسم المضخة | PN16 | |
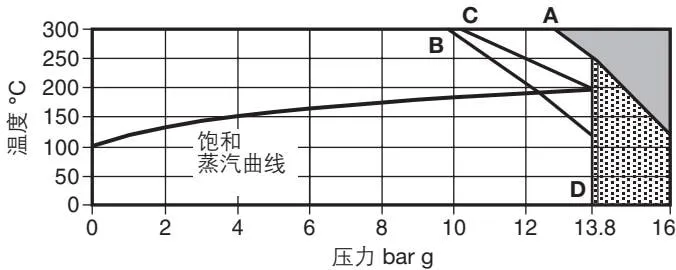
| أقصى ضغط دخول للغاز الدافع (البخار أو أي غاز آخر) | MFP14 و MFP14S | 13.8 bar g (PN16) |
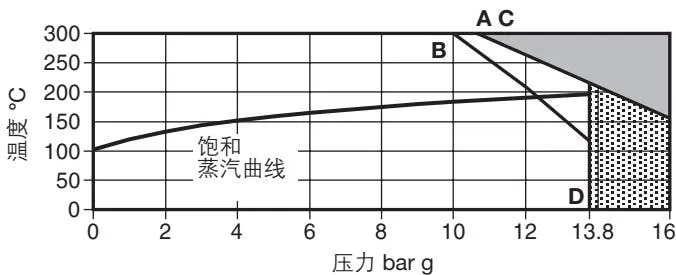
| أقصى ضغط دخول للغاز الدافع (البخار أو أي غاز آخر) | MFP14SS | 10.96 bar g (PN16) |
| أقصى ضغط مسموح به PMA | MFP14 | 16 bar g @ 120°C |
| أقصى ضغط مسموح به PMA | MFP14S | 16 bar g @ 120°C |
| أقصى ضغط مسموح به PMA | MFP14SS | 16 bar g @ 93°C |
| أعلى درجة حرارة مسموح بها TMA | MFP14 | 300°C @ 12.8 bar g |
| أعلى درجة حرارة مسموح بها TMA | MFP14S | 300°C @ 10.8 bar g |
| أعلى درجة حرارة مسموح بها TMA | MFP14SS | 300°C @ 9.3 bar g |
| أدنى درجة حرارة مسموح بها (يرجى استشارة Spirax Sarco عند استخدام المنتج في تطبيقات درجات الحرارة المنخفضة) | 0°C | |
| أقصى ضغط تشغيل PMO | MFP14 | 13.8 bar g @ 198°C |
| أقصى ضغط تشغيل PMO | MFP14S | 13.8 bar g @ 198°C |
| أقصى ضغط تشغيل PMO | MFP14SS | 10.96 bar g @ 188°C |
| أعلى درجة حرارة تشغيل TMO | MFP14 | 198°C @ 13.8 bar g |
| أعلى درجة حرارة تشغيل TMO | MFP14S | 198°C @ 13.8 bar g |
| أعلى درجة حرارة تشغيل TMO | MFP14SS | 188°C @ 10.96 bar g |
| أدنى درجة حرارة تشغيل (يرجى استشارة Spirax Sarco عند استخدام المنتج في تطبيقات درجات الحرارة المنخفضة) | 0°C |
يجب أن يكون الرفع الكلي أو الضغط الخلفي (الرأس الساكن مضافاً إليه الضغط داخل نظام الاسترجاع) أقل من ضغط دخول الغاز الدافع. ويُحسب الرفع الكلي كما يلي:
الارتفاع H (m) × 0.0981 + الضغط داخل أنبوب الاسترجاع (bar g) + مقاومة احتكاك السائل داخل خط الأنابيب اللاحق (bar)
عند حساب مقاومة احتكاك السائل داخل خط الأنابيب اللاحق، يُستخدم معدل تدفق سائل يبلغ 6 أضعاف معدل تدفق المكثفات الفعلي أو 30000 L/h، أيهما أقل.
| البند | القيمة |
|---|---|
| ارتفاع دخول المياه الموصى به (بالنسبة إلى غطاء المضخة) | 0.3 m |
| أدنى ارتفاع لدخول المياه (بالنسبة إلى غطاء المضخة) | 0.15 m (انخفاض الإزاحة) |
| الكثافة النوعية القياسية للسائل الذي تضخه المضخة | 1 إلى 0.8 |
| البند | DN40 و DN25 | DN50 | DN80 x DN50 |
|---|---|---|---|
| إزاحة المضخة في كل دورة | 7 L | 12.8 L | 19.3 L |
| استهلاك البخار | بحد أقصى 16 kg/h | بحد أقصى 20 kg/h | بحد أقصى 20 kg/h |
| استهلاك الهواء | بحد أقصى 4.4 dm³/s | بحد أقصى 5.6 dm³/s | بحد أقصى 5.6 dm³/s |
| حدود درجة الحرارة (نطاق درجة الحرارة المحيطة) | -10°C إلى 200°C | -10°C إلى 200°C | -10°C إلى 200°C |
MFP14
MFP14S
MFP14SS
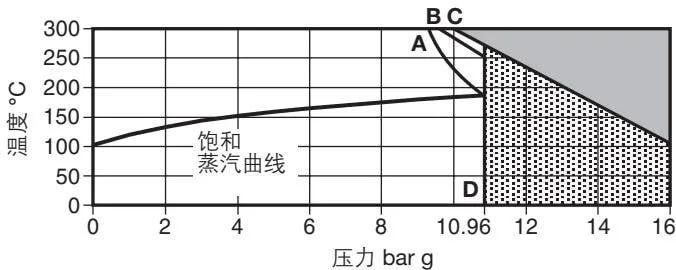

لا يجوز استخدام هذا المنتج في هذه المنطقة.

يرجى استشارة Spirax Sarco عند الاستخدام في هذه المنطقة، فهذا المنتج غير مخصص للاستخدام فيها.
A - شفة D، PN16 B - شفة D، JIS/KS 10 C - شفة D، ANSI 150
2.4 المواد
| الرقم | المكوّن | الطراز | المادة | معيار المادة |
|---|---|---|---|---|
| 1 | غطاء المضخة | MFP14 | حديد زهر كروي | (EN JS 1025) EN-GTS-400-18-LT |
| 1 | غطاء المضخة | MFP14S | فولاذ مصبوب | DIN GSC 25N/ASTM A216 WCB |
| 1 | غطاء المضخة | MFP14SS | فولاذ مقاوم للصدأ | BS EN 10213-4/ASTM A351 CF3M |
| 2 | حشية غطاء المضخة | ألياف صناعية | ||
| 3 | مسمار غطاء المضخة | فولاذ مقاوم للصدأ | ISO 3506 Gr. A2-70 | |
| 4 | جسم المضخة | MFP14 | حديد زهر كروي | (EN JS 1025) EN-GTS-400-18-LT |
| 4 | جسم المضخة | MFP14S | فولاذ مصبوب | DIN GSC 25N/ASTM A216 WCB |
| 4 | جسم المضخة | MFP14SS | فولاذ مقاوم للصدأ | 1998 - 1.4409/ASTM A351 CF3M |
| 5 | العمود الداعم | MFP14 | BS 970 431 S29 | |
| 5 | العمود الداعم | MFP14S | فولاذ مقاوم للصدأ | BS 970 431 S29 |
| 5 | العمود الداعم | MFP14SS | فولاذ مقاوم للصدأ | BS 970, 303 S31 |
| 6 | قضيب التوصيل | فولاذ مقاوم للصدأ | BS 1449, 304 S11 | |
| 7 | العوامة والقضيب | فولاذ مقاوم للصدأ | AISI 304 | |
| 8 | حلقة الرفع (مدمجة) | MFP14 | حديد زهر كروي | (EN JS 1025) EN-GTS-400-18-LT |
| 8 | حلقة الرفع (مدمجة) | MFP14S | فولاذ مصبوب | DIN GSC 25N/ASTM A216 WCB |
| 8 | حلقة الرفع (مدمجة) | MFP14SS | فولاذ مقاوم للصدأ | 1998 - 1.4409/ASTM A351 CF3M |
| 9 | وصلة آلية الحركة | فولاذ مقاوم للصدأ | BS 3146 pt. 2 ANC 2 | |
| 10 | النابض | Inconel 718 | ASTM 5962/ASTM B367 | |
| 11 | السدادة | MFP14 | فولاذ | DIN 267 Part III Class 5.8 |
| 11 | السدادة | MFP14S | فولاذ | DIN 267 Part III Class 5.8 |
| 11 | سدادة التصريف | MFP14SS | فولاذ مقاوم للصدأ | ASTM A182 - F316 |
| 12/12a | صمام عدم الرجوع | فولاذ مقاوم للصدأ | ||
| 13 | شفة ملولبة داخلياً | MFP14 | فولاذ | |
| 13 | شفة التوصيل | MFP14S | فولاذ | DIN PN16/ANSI 150 |
| 13 | شفة التوصيل | MFP14SS | فولاذ مقاوم للصدأ | ASTM A182 - F316L |
| 14 | حامل آلية الحركة | فولاذ مقاوم للصدأ | BS 3146 pt. 2 ANC 4B | |
| 15 | مسمار الحامل | فولاذ مقاوم للصدأ | BS 6105 Gr. A2-70 | |
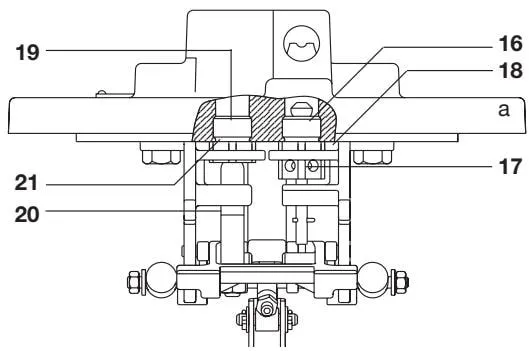
| 16 | مقعد صمام الدخول | فولاذ مقاوم للصدأ | BS 970 431 S29 | |
| 17 | صمام الدخول | فولاذ مقاوم للصدأ | ASTM A276 440 B | |
| 18 | حشية مقعد صمام الدخول | فولاذ مقاوم للصدأ | BS 1449 409 S19 | |
| 19 | مقعد صمام التصريف | فولاذ مقاوم للصدأ | BS 970 431 S29 | |
| 20 | صمام التصريف | فولاذ مقاوم للصدأ | BS 3146 pt. 2 ANC 2 | |
| 21 | حشية مقعد صمام التصريف | فولاذ مقاوم للصدأ | BS 1449 409 S19 | |
| 22 | مشغل EPM | سبيكة ألنيكو | ||
| 23 | حلقة إحكام O | EPDM | ||
| *24 | قضيب المسمار | فولاذ مقاوم للصدأ | BS 970 431 S29 | |
| *25 | مسمار الضبط | فولاذ مقاوم للصدأ | BS 6105 Grade A2 | |
| *26 | مسمار الضبط | فولاذ مقاوم للصدأ | BS 970 431 S29 | |
| *27 | مسمار القفل | فولاذ مقاوم للصدأ | Grade A2 | |
| 28 | مرساة النابض | فولاذ مقاوم للصدأ | BS 970 431 S29 |
- ملاحظة: يُرجى الرجوع إلى الشكل 8 في الصفحة 18 للاطلاع على المكوّنات 24 و25 و26 و27.
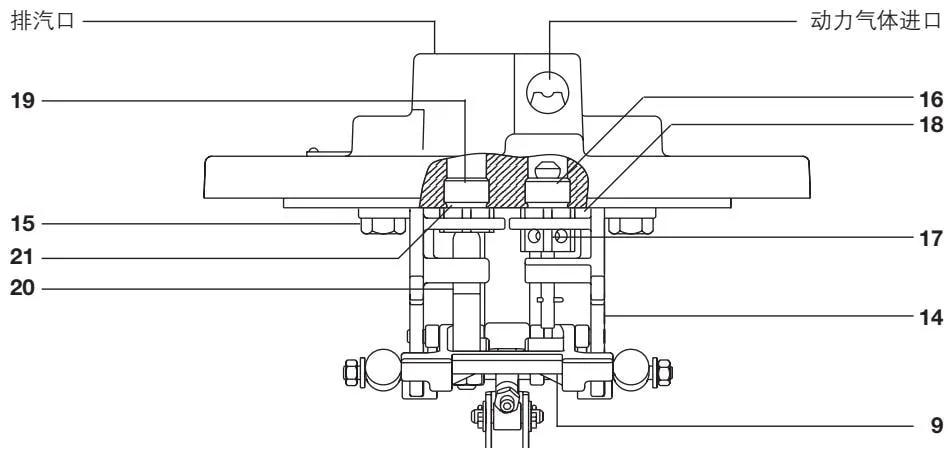
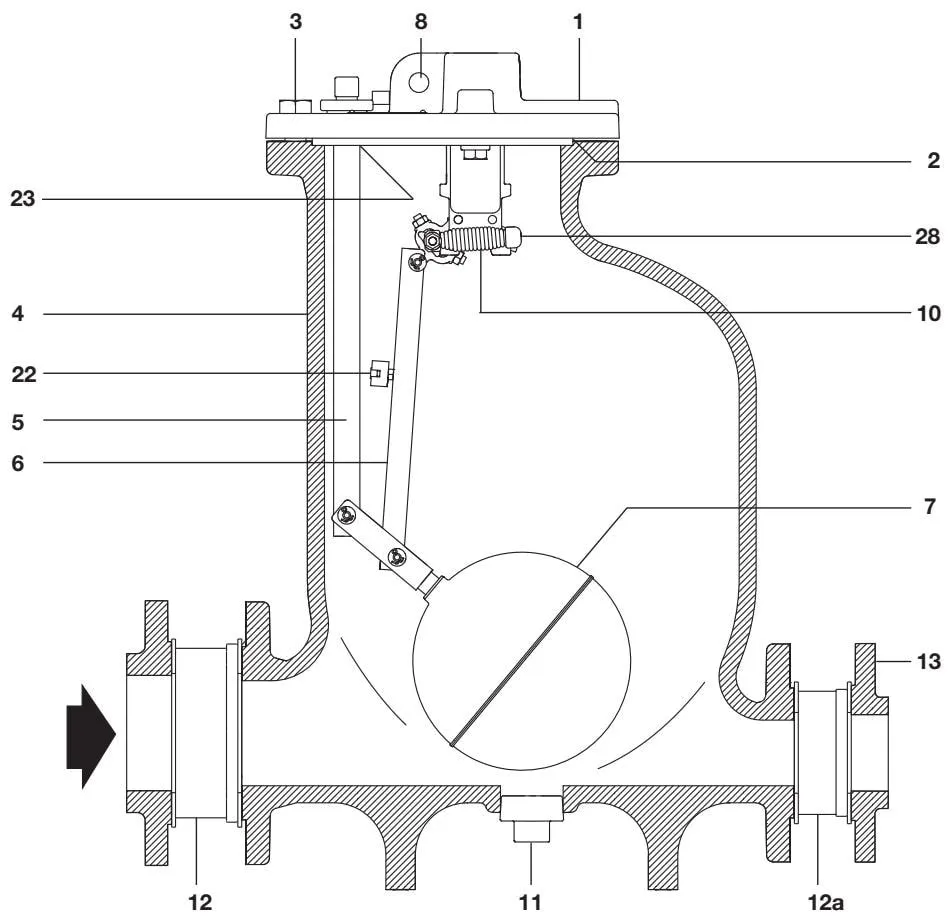
الشكل 1 مخطط MFP14 DN80 x DN50
2.6 الأبعاد/الوزن (تقريبية)
متري (mm/kg)
MFP14
| القطر الاسمي | A (JIS/KS PN) | A (ANSI) | B | C | *D | E | F | G | H | J | K | L | وزن المضخة | الوزن شاملاً صمام عدم الرجوع والفلنجات |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| DN25 | 410 | - | 305 | 507 | - | 68 | 68 | 480 | 13 | 18 | 165 | ∅ 280 | 51 | 58 |
| DN40 | 440 | - | 305 | 527 | - | 81 | 81 | 480 | 13 | 18 | 165 | ∅ 280 | 54 | 63 |
| DN50 | 557 | 637.5 | 420 | 642 | - | 104 | 104 | 580 | 33 | 18 | 245 | ∅ 321 | 72 | 82 |
| DN80 x DN50 | 573 | 637.5 | 420 | 642 | 430 | 119 | 104 | 580 | 33 | 18 | 245 | 342 | 88 | 98 |
إمبراطوري (ins/lbs)
MFP14
| القطر الاسمي | A (JIS/KS PN) | A (ANSI) | B | C | *D | E | F | G | H | J | K | L | وزن المضخة | الوزن شاملاً صمام عدم الرجوع والفلنجات |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1” | 16.1 | - | 12.0 | 19.9 | - | 2.7 | 2.7 | 18.9 | 0.5 | 0.7 | 6.5 | ∅ 11.0 | 112.4 | 127.8 |
| 1 1/2” | 16.1 | - | 12.0 | 20.7 | - | 3.2 | 3.2 | 18.9 | 0.5 | 0.7 | 6.5 | ∅ 11.0 | 119.0 | 138.9 |
| 2” | 21.9 | 25.0 | 16.5 | 25.3 | - | 4.1 | 4.1 | 22.8 | 1.3 | 0.7 | 9.6 | ∅ 12.6 | 158.7 | 180.8 |
| 3” x 2” | 22.6 | 25.0 | 16.5 | 25.3 | 16.9 | 4.7 | 4.1 | 22.8 | 1.3 | 0.7 | 9.6 | 13.6 | 160.9 | 189.6 |
يرجى ملاحظة أن البعد K ينطبق فقط على المضخة DN80 x DN50 ذات جسم المضخة الإهليلجي. أجسام المضخات DN25 وDN40 وDN50 دائرية، لذا يُرجى الرجوع إلى البعد D.
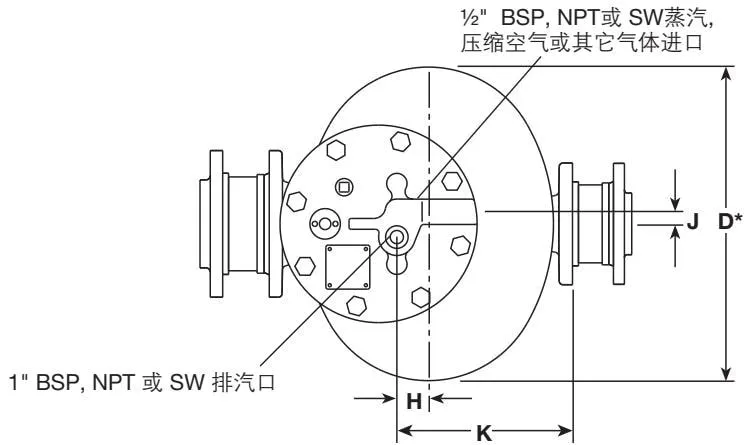
- يرجى ملاحظة أن البعد D ينطبق فقط على المضخة DN80 x DN50 ذات جسم المضخة الإهليلجي. أجسام المضخات DN25 وDN40 وDN50 دائرية، لذا يُرجى الرجوع إلى البعد L.
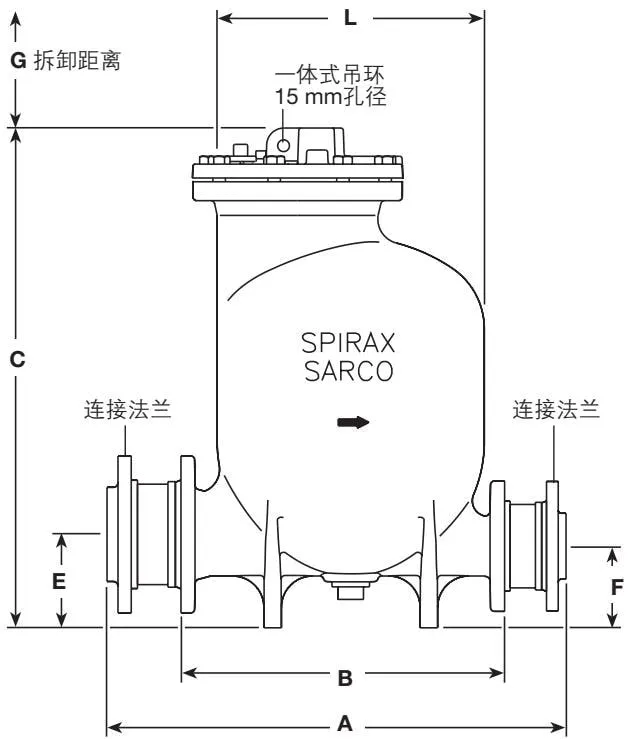
الشكل 2 مخطط DN80 x DN50 MFP14
3. التركيب
3.1 التركيب - النظام المفتوح
تحذير: قبل التركيب أو الصيانة, تأكد من عزل جميع خطوط البخار أو الهواء أو الغازات الأخرى لمنع إصابة الأشخاص.
تأكد من تفريغ الضغط المتبقي بالكامل داخل المضخة أو في الأنابيب المتصلة. وتأكد أيضًا من تبريد الأجزاء الساخنة لتجنب الحروق. يجب ارتداء ملابس الوقاية المناسبة قبل إجراء أعمال التركيب أو الصيانة.
توجد في المضخة مسمار حلقي للرفع. ولا يجوز أن يتحمل هذا المسمار وزنًا يتجاوز وزن المضخة. يجب استخدام معدات رفع مناسبة لضمان رفع المضخة بأمان.
ملاحظة: إذا كانت المضخة تنقل وسطًا قابلًا للاشتعال أو الانفجار, فيجب أن يكون غاز التشغيل خاملًا وخاليًا من الأكسجين.
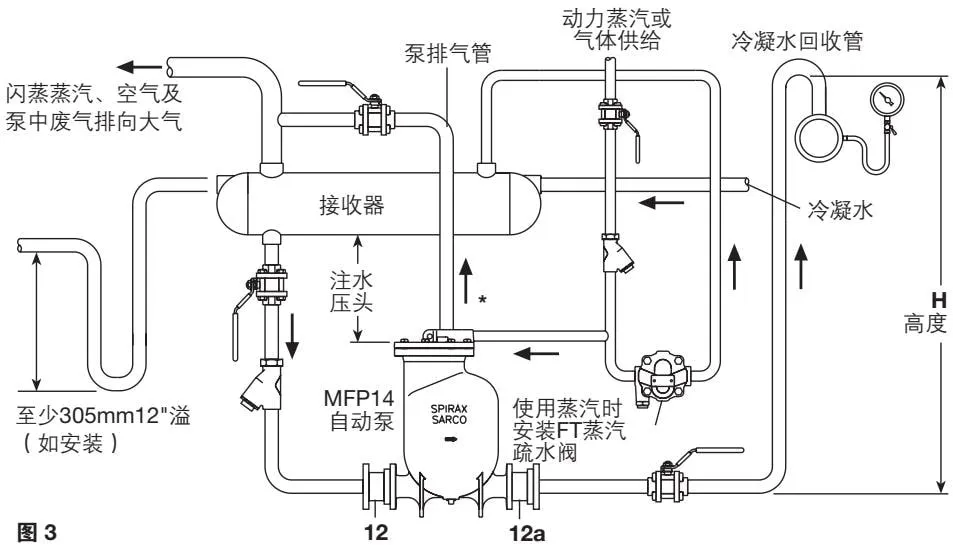
- تُركب المضخة أسفل المعدات المراد تصريفها, مع إبقاء فتحة التهوية متجهة رأسيًا إلى أعلى. عند التركيب, يجب توفير رأس السائل الموصى به بالكامل للمضخة, وهو المسافة الرأسية بين الجزء العلوي من المضخة وقاع خزان التجميع. راجع الشكل 3. إذا تغير رأس السائل, فيجب الرجوع إلى جدول سعة المضخة.
- لمنع فيضان المعدات أثناء تصريف المضخة, يجب تركيب خزان تجميع أو أنبوب تجميع أفقيًا فوق المضخة, على أن يكون متصلًا بالغلاف الجوي. راجع الشكل 3. استخدم الجدولين 1 و2 لاختيار حجم خزان التجميع الصحيح. يجب أن تكون جميع أنابيب الدخول بقطر كامل.
- يجب توصيل صمامي عدم الرجوع (12) و(12a) بحيث يكون اتجاه تدفق السائل عبر الصمامين صحيحًا. وللحصول على أفضل أداء, يجب أن تكون المقاطع الأفقية من الأنابيب قبل صمام عدم الرجوع عند الدخول وبعد صمام عدم الرجوع عند الخروج قصيرة قدر الإمكان. يُوصل أنبوب التصريف بخط الرجوع الرئيسي أو بنقطة رجوع أخرى. يبلغ عزم إحكام مسامير فلنجتي الدخول والخروج 76-84 N·m (56-62 lbf·ft).
- يُوصل وسط التشغيل, سواء كان بخارًا أو هواءً أو غازًا آخر, بوصلة الدخول في غطاء المضخة, كما هو موضح في الشكل 2 في الصفحة 11. يجب تركيب مرشح ومصيدة بخار على خط الوسط. تُصرّف المصيدة إلى خزان التجميع أو أنبوب التجميع الموجود فوق المضخة. ملاحظة: يوصى بأن يكون الفرق بين أقصى ضغط لوسط التشغيل والضغط الخلفي 3 bar.
- يجب أن يكون أنبوب التهوية المتصل بالغلاف الجوي ذا قطر متناقص ومن دون عوائق. وينبغي أن يكون رأسيًا قدر الإمكان. وإذا كان لا بد من استخدام أنبوب أفقي, فيجب أن يكون مائلًا بدرجة تسمح بعودة المكثفات تلقائيًا إلى المضخة أو خزان التجميع. راجع أقطار أنابيب التصريف الموصى بها في الجدول 3.
3.2 رأس السائل / ارتفاع التركيب
من السهل الخلط بين رأس السائل وارتفاع التركيب, لذلك يجب الانتباه عند الحساب. رأس السائل هو المسافة من أعلى غطاء المضخة إلى قاع خزان التجميع, أما ارتفاع التركيب فهو المسافة من قاع خزان التجميع إلى الأرضية.
| البند | القيمة |
|---|---|
| رأس السائل | الموصى به 300 mm (12”), والحد الأدنى 150 mm (6”) مع انخفاض معدل التصريف |
| ارتفاع التركيب | الحد الأقصى 1 m (39”) |
ملاحظة: للوصول إلى معدل التصريف المقنن, يجب تركيب صمامات عدم الرجوع التي توفرها Spirax Sarco.
الجدول 1 سعة خزان تجميع المكثفات
يجب توفير مساحة تخزين كافية فوق رأس السائل لاستقبال المكثفات. ويمكن أن يكون خزان التجميع أنبوبًا كبير القطر أو حوضًا. وعادةً ما يجب تركيب أنبوب فائض وفقًا للشكل 3 وتوصيله بمصرف مناسب. يُركب أنبوب الفائض بمحاذاة الجزء الخلفي لخزان التجميع, مع توفير مانع تسرب مائي على شكل U بارتفاع لا يقل عن 305 mm.
| قطر منفذ المضخة | أبعاد خزان التجميع (متري) | أبعاد خزان التجميع (إنشي) |
|---|---|---|
| DN25 | 0.60 m x DN200 | 24” x 8” |
| DN40 | 0.60 m x DN200 | 24” x 8” |
| DN50 | 0.65 m x DN250 | 26” x 10” |
| DN80 x DN50 | 1.10 m x DN250 | 44” x 10” |
الجدول 2 أنبوب الدخول من دون خزان تجميع
عندما تصرف المضخة معدات منفردة ولا يكون هناك خزان تجميع مركب قبل المضخة, يجب تركيب طول كافٍ من الأنابيب كما هو موضح في الجدول التالي, مع استخدام رأس السائل الموصى به. ويساعد ذلك على منع تراكم المياه داخل المعدات أثناء تصريف المضخة.
يوضح الجدول التالي طول أنبوب التجميع الموجود أعلى المضخة عند عدم استخدام خزان تجميع.
متري أقطار منافذ المضخة: DN25, DN40, DN50, DN80 x DN50
| حمل السائل (kg/h) | أبعاد صمام عدم الرجوع وأنبوب الدخول - DN25 (m) | DN40 (m) | DN50 (m) | DN80 x 50 (m) |
|---|---|---|---|---|
| <277 | 1.2 | - | - | - |
| 454 | 2.0 | 1.2 | - | - |
| 681 | 3.0 | 1.5 | 1.2 | - |
| 908 | 4.0 | 1.8 | 1.5 | - |
| 1 362 | - | 3.0 | 2.1 | - |
| 1 816 | - | 3.6 | 3.0 | - |
| 2 270 | - | - | 3.6 | 1.2 |
| 2 724 | - | - | - | 1.5 |
| 3 178 | - | - | - | 1.8 |
| 3 632 | - | - | - | 2.1 |
| 4 086 | - | - | - | 2.4 |
| 4 540 | - | - | - | 2.7 |
| 9 994 | - | - | - | 3.0 |
إنشي أقطار منافذ المضخة: 1”, 1 1/2”, 2”, 3” x 2”
| حمل السائل (lb/h) | أبعاد صمام عدم الرجوع وأنبوب الدخول - 1” (ft) | 1 1/2” (ft) | 2” (ft) | 3” x 2” (ft) |
|---|---|---|---|---|
| <598 | 3.9 | - | - | - |
| 546 | 6.6 | 3.9 | - | - |
| 1 500 | 9.8 | 4.9 | 4 | - |
| 2 000 | 13.1 | 5.9 | 5 | - |
| 3 000 | - | 9.8 | 7 | - |
| 4 000 | - | 11.8 | 10 | - |
| 5 000 | - | - | 12 | 4 |
| 6 000 | - | - | - | 5 |
| 7 000 | - | - | - | 6 |
| 8 000 | - | - | - | 7 |
| 9 000 | - | - | - | 8 |
| 10 000 | - | - | - | 9 |
| 11 000 | - | - | - | 10 |
الجدول 3 أبعاد مخرج تصريف خزان التجميع
يوضح الجدول التالي الحد الأدنى لقطر فتحة التهوية:
| حجم المضخة | حجم المضخة (إنشي) | قطر مخرج تصريف خزان التجميع | قطر مخرج تصريف خزان التجميع (إنشي) |
|---|---|---|---|
| DN25 | 1” | 50 mm | 2” |
| DN40 | 1 1/2” | 65 mm | 2 1/2” |
| DN50 | 2” | 80 mm | 3” |
| DN80 x DN50 | 3” x 2” | 100 mm | 4” |
3.3 التركيب - نظام البخار ذي دائرة الرجوع المغلقة
ملاحظة: نظام البخار المغلق هو النظام الذي يعود فيه أنبوب تهوية المضخة إلى حيز البخار في المعدات التي يتم تصريفها.
تحذير:
قبل التركيب أو الصيانة, تأكد من عزل جميع خطوط البخار أو الهواء أو الغازات الأخرى لمنع إصابة الأشخاص. تأكد من تفريغ الضغط المتبقي بالكامل داخل المضخة أو في الأنابيب المتصلة. وتأكد أيضًا من تبريد الأجزاء الساخنة لتجنب الحروق. يجب ارتداء ملابس السلامة المناسبة قبل إجراء أعمال التركيب أو الصيانة.
توجد في المضخة مسمار حلقي للرفع, ويبلغ وزن المضخة 70 kg (154 lb). ولا يجوز أن يتحمل هذا المسمار وزنًا يتجاوز وزن المضخة. يجب استخدام معدات رفع مناسبة لضمان رفع المضخة بأمان.
ملاحظة: إذا كانت المضخة تنقل وسطًا قابلًا للاشتعال أو الانفجار, فيجب أن يكون غاز التشغيل خاملًا وخاليًا من الأكسجين.
- تُركب المضخة أسفل المعدات المراد تصريفها, مع إبقاء فتحة التهوية متجهة رأسيًا إلى أعلى. عند التركيب, يجب توفير رأس السائل الموصى به بالكامل للمضخة, وهو المسافة الرأسية بين الجزء العلوي من غطاء المضخة وقاع خزان التجميع. راجع الشكلين 4 و5 في القسم 3.2. إذا تغير رأس السائل, فيجب الرجوع إلى جدول سعة المضخة.
- لمنع فيضان المعدات أثناء تصريف المضخة, يجب تركيب خزان تجميع أو أنبوب تجميع أفقيًا فوق المضخة. راجع الشكل 4. استخدم الجدولين 1 و2 في الصفحة 13, بعنوان “سعة خزان التجميع”, لاختيار حجم خزان التجميع الصحيح. يجب أن تكون جميع أنابيب الدخول بقطر كامل.
- يجب توصيل صمامي عدم الرجوع (12) و(12a) بحيث يكون اتجاه تدفق السائل عبر الصمامين صحيحًا. وللحصول على أفضل أداء, يجب أن تكون المقاطع الأفقية من الأنابيب قبل صمام عدم الرجوع عند الدخول وبعد صمام عدم الرجوع عند الخروج قصيرة قدر الإمكان. يُوصل أنبوب التصريف بأنبوب الرجوع أو بنقطة رجوع أخرى. يبلغ عزم إحكام مسامير فلنجتي الدخول والخروج 76-84 N·m (56-62 lbf·ft).
- يُوصل وسط التشغيل, وهو البخار فقط, بوصلة الدخول في غطاء المضخة. يجب تركيب مرشح ومصيدة بخار قبل أنبوب دخول البخار. تُوصل فتحة تصريف المصيدة بخزان التجميع أو أنبوب التجميع الموجود فوق المضخة. ملاحظة: يوصى بأن يكون الفرق بين أقصى ضغط لوسط التشغيل والضغط الخلفي 2-4 bar.
- يجب توصيل أنبوب تنفيس البخار بخزان التجميع بواسطة أنبوب سالك ومن دون عوائق. وفي بعض الحالات الخاصة, يمكن توصيله بأنبوب الدخول بين صمام التحكم والمعدات أو توصيله مباشرة بالجزء العلوي من المعدات. يجب تركيب صمام تنفيس هواء حراري عند أعلى نقطة في أنبوب تنفيس البخار لتصريف جميع الغازات غير القابلة للتكثف عند بدء تشغيل المعدات. وينبغي أن يكون جزء أنبوب تنفيس البخار مائلًا بدرجة تسمح بعودة المكثفات تلقائيًا إلى المضخة أو خزان التجميع.
- عندما يكون الضغط الخلفي أقل من الضغط الموجود أثناء تصريف المعدات, يجب تركيب مصيدة بخار عائمة بالحجم المناسب بين المضخة وصمام عدم الرجوع, على أن تكون مزودة بصمام تنفيس هواء حراري, كما هو موضح في الشكل 5.
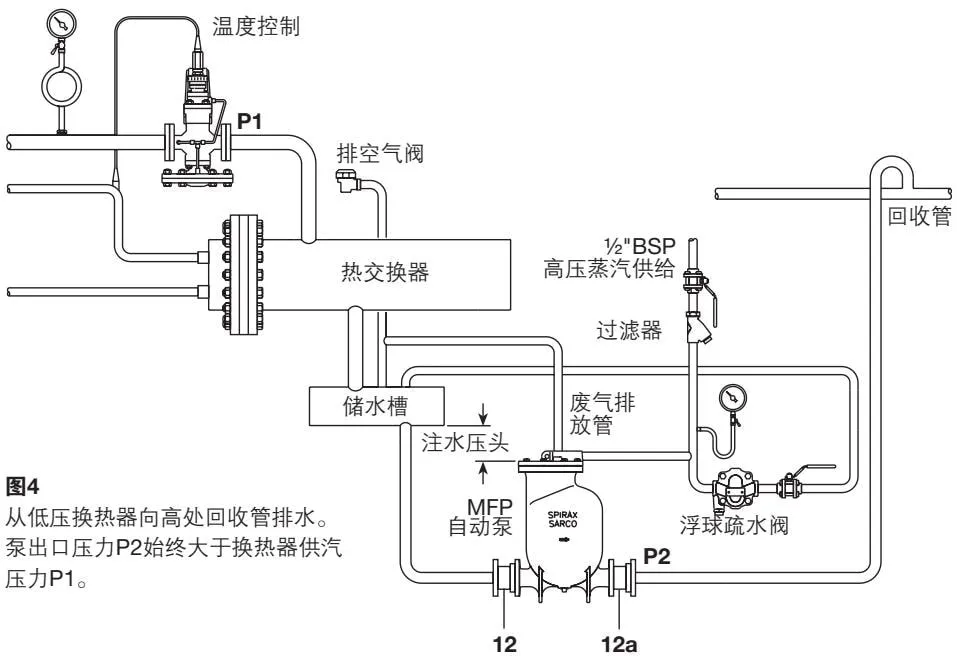
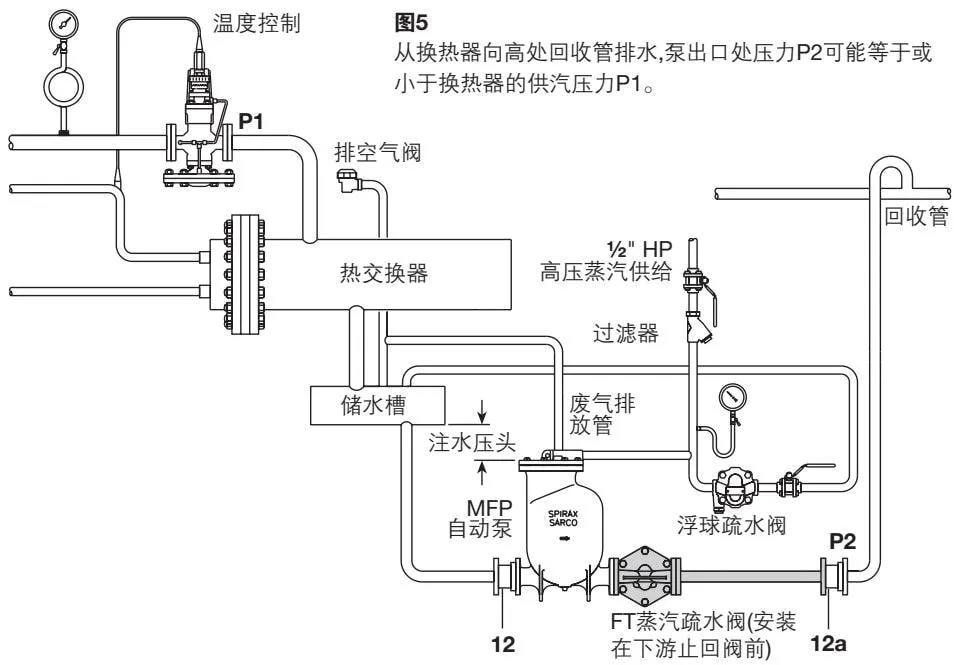
4. التشغيل التجريبي
- افتح ببطء صمام دخول وسط التشغيل لمضخة MFP14, للسماح بدخول وسط التشغيل إلى المضخة, وتحقق من حالة تشغيل مصيدة البخار.
- افتح صمام الإيقاف في أنبوب دخول المكثفات وصمام الخروج للمضخة.
- افتح جميع الصمامات الموجودة قبل المضخة للسماح بدخول المكثفات إلى خزان التجميع ثم إلى المضخة. تبدأ المضخة في التصريف عندما تمتلئ بالماء.
- راقب أي حالات غير طبيعية أثناء التشغيل. يمكن سماع صوت تنفيس من مضخة MFP14 عند نهاية كل دورة, وبمعدل دورة واحدة كل 8 ثوانٍ كحد أقصى. إذا ظهرت أي حالة غير طبيعية, فتحقق مرة أخرى من تركيب المعدات بشكل صحيح, بالرجوع إلى القسم 8. اتصل بشركة Spirax Sarco عند الحاجة.
- إذا تم تركيب أنبوب فائض, فتحقق من وجود مانع تسرب مائي لمنع تسرب البخار من المعدات أثناء التشغيل العادي. أضف الماء إلى مانع التسرب عند الحاجة.
5. التشغيل
- قبل بدء المضخة في العمل, تكون العوامة (7) في أدنى موضع, ويكون صمام دخول وسط التشغيل (17) مغلقًا وصمام التهوية (20) مفتوحًا, كما هو موضح في الشكل 6.
- يدخل السائل المراد ضخه إلى جسم المضخة عبر صمام عدم الرجوع عند الدخول (12) بفعل الجاذبية, فترتفع العوامة (7).
- مع ارتفاع العوامة (7), تحرك الآلية (9) إلى أعلى, وتزداد قوة الشد المؤثرة في النابض (10) تدريجيًا. وعندما ترتفع العوامة (7) إلى موضعها المحدد, تنتقل الآلية بسرعة. وأثناء تسارع الآلية (9) إلى أعلى خلال عملية الانتقال, تتحرر الطاقة المخزنة في النابض, ويفتح صمام دخول وسط التشغيل في الوقت نفسه, بينما يُغلق صمام التهوية, كما هو موضح في الشكل 7.
- يدخل البخار إلى جسم المضخة عبر صمام دخول وسط التشغيل, فيزيد الضغط داخل المضخة. ويؤدي ارتفاع الضغط داخل المضخة إلى إغلاق صمام عدم الرجوع عند الدخول (12), بينما يُصرّف السائل إلى الجانب اللاحق عبر صمام عدم الرجوع عند الخروج (12a).
- مع ضخ السائل خارج جسم المضخة, تنخفض العوامة وتحرك الآلية (9) إلى أسفل, وتزداد قوة الشد المؤثرة في النابض (10) تدريجيًا مرة أخرى. وعندما تنخفض العوامة (7) إلى موضعها المحدد, تنتقل الآلية بسرعة مرة أخرى. وأثناء تسارع الآلية (9) إلى أسفل خلال عملية الانتقال, تتحرر الطاقة المخزنة في النابض, ويفتح صمام التهوية مرة أخرى, بينما يُغلق صمام دخول وسط التشغيل.
- يتسرب الضغط داخل المضخة عبر صمام التهوية. وعندما ينخفض ضغط المضخة إلى مستوى الضغط نفسه في أنبوب الدخول, يفتح صمام عدم الرجوع عند الدخول مرة أخرى. ويدخل السائل إلى المضخة من جديد, فتبدأ الدورة التالية.
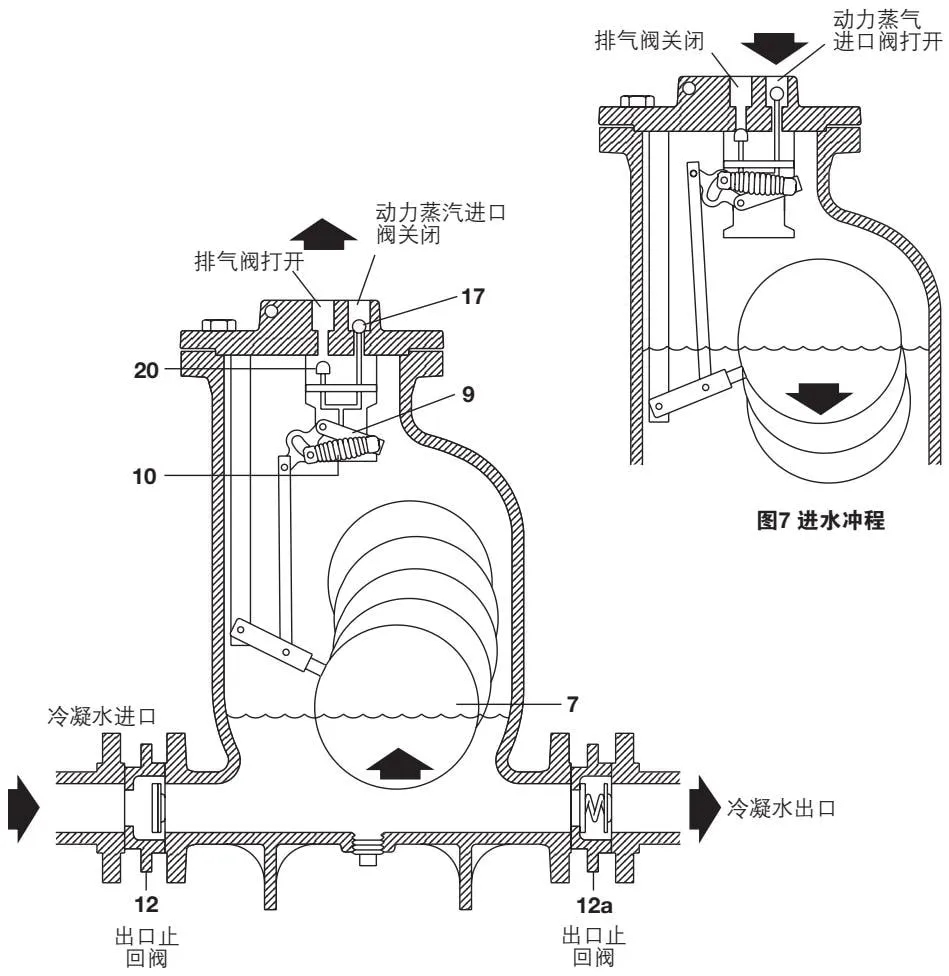
الشكل 6 شوط دخول المياه
6. الصيانة
فحص الآلية وصيانتها
تنبيه: قبل التركيب أو الصيانة, تأكد من عزل جميع خطوط البخار أو الهواء أو الغازات الأخرى لمنع إصابة الأشخاص.
قبل إجراء أعمال الصيانة, يجب تحديد المائع المتبقي داخل المضخة, إذ إن فتح المضخة دون اتخاذ الاحتياطات اللازمة قد يؤدي إلى مخاطر بيئية أو إصابة الأشخاص.
تأكد من تفريغ الضغط المتبقي داخل المضخة أو الأنابيب المتصلة بها بالكامل.
تأكد أيضًا من تبريد الأجزاء الساخنة لتجنب الحروق. ارتد ملابس الوقاية المناسبة قبل إجراء أعمال التركيب أو الصيانة.
يوجد في المضخة مسمار عروة للرفع. ولا يجوز تحميل العروة بوزن يتجاوز وزن المضخة.
عند تفكيك المضخة, يجب توخي الحذر لمنع مكونات الآلية ذات النوابض القوية من التسبب في إصابة الأشخاص.
يجب التعامل معها بحذر.

الشكل 8
- افصل جميع الأنابيب المتصلة بغطاء المضخة.
- افحص الآلية بحثًا عن الشوائب أو الترسبات الكلسية, وتأكد من أنها تتحرك بحرية.
تنبيه: ضبطت الشركة المصنعة مسماري التحديد, البندين 25 و26 في الشكل 8, ولا يجوز تغيير موضعيهما أثناء أعمال الصيانة التالية.
- افحص الزنبرك, البند 10 في الشكل 9. في حال وجود تلف, أزل مسمار الشق والوردة, ثم أخرج مجموعة الزنبرك واستبدلها بمجموعة زنبرك جديدة (راجع قسم قطع الغيار: مجموعة الزنبرك). ركب مسمار شق ووردة جديدين, ثم ضع كمية قليلة من لاصق Loctite 620 على سنون قضيب المسمار.
- افحص صمام الدخول وصمام العادم:
a) أخرج دبوس المحور من طرف توصيل الآلية, البند 24 في الشكل 8. أدر العوامة والرافعة إلى الجانب الآخر من القضيب. b) أخرج مسمار الشق والوردة والزنبرك من دبوس التشغيل. c) أزل صامولة تثبيت صمام الدخول. لاحظ أنه استُخدم عليها لاصق Loctite 602. d) أزل صامولة حامل الآلية, ثم أخرج الآلية من غطاء المضخة. e) لإزالة صمام العادم عند الحاجة, حرر دبوس المحور الرئيسي الموجود في الحامل من جهة صمام العادم, ثم حرر صمام العادم. ويمكن تنفيذ ذلك برفع الرافعة من أسفل الحامل, ثم إمالة الحامل ورفعه. أزل صمام العادم من الرافعة. f) أزل مقعدي الصمامين (وصمام الدخول) من غطاء المضخة, مع الانتباه إلى مواضعها النسبية في الغطاء. يمكن تمييز مقعدي الصمامين في DN25 وDN40 بوجود شقي قطع في مقعد صمام العادم وشق قطع واحد في مقعد صمام الدخول, بينما يحتوي مقعد صمام الدخول في DN50 وDN80 على عدد كبير من الثقوب. g) افحص سطحي مقعدي صمامي الدخول والعادم بحثًا عن التآكل (يجب تحريك صمام الدخول لفحص مقعده). نظف مقعدي الصمامين ثم أعد تركيبهما.
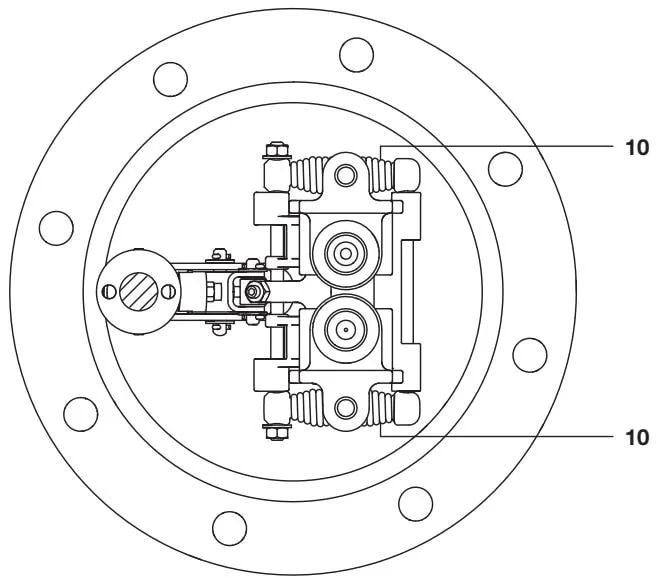
الشكل 9
- أعد التجميع باتباع الخطوات السابقة بترتيب عكسي, مع مراعاة ما يلي:
a) تأكد من تركيب مقعدي صمامي الدخول والعادم (وصمام الدخول) في المواضع الصحيحة (راجع 4f). يبلغ عزم الربط 129-143 N·m (95-105 lbf·ft). b) مجموعة صمام العادم: ضع الزنبرك داخل صمام العادم, ثم ضع الصمام على الرافعة, واضغط الزنبرك, وأحكم ربط صامولة التثبيت. c) أحكم ربط مسمار تحديد الآلية بعزم 38-42 N·m (28-31 lbf·ft). d) ركب مسمار شق جديدًا على ساق صمام الدخول. e) صمام العادم: اجعل ذراع تشغيل الصمام في الموضع الأقرب إلى غطاء المضخة (يكون صمام العادم مغلقًا). عندئذ يكون الصمام ملاصقًا لمقعده. أدر صامولة التحديد حتى تلامس دبوس التشغيل. بعد ذلك, بالنسبة إلى مضخات DN80 وDN50, أدر الصامولة في الاتجاه العكسي 3 3/4 دورات; وبالنسبة إلى مضخات DN40 وDN25, أدرها في الاتجاه العكسي 2 3/4 دورة. أحكم ربط الصامولة.
- استبدال العوامة: فك العوامة من مسمار التثبيت. عند استخدام مفتاح لقمة, يجب إزالة الدبوس من ذراع العوامة. صل العوامة الجديدة بالرافعة باستخدام مسمار ووردة جديدين ولاصق Loctite 602. إذا أزيل الدبوس من ذراع العوامة, فركب مسمار شق ووردة جديدين.
- عند إعادة تركيب غطاء المضخة ومجموعة الآلية, انتبه إلى موضع غطاء المضخة المذكور سابقًا. يبلغ عزم ربط مسامير غطاء المضخة 121-134 N·m (89-99 lbf·ft). شغل المضخة باتباع خطوات بدء التشغيل.
7. قطع الغيار
تمثل قطع الغيار المتاحة في الشكل التالي بخطوط متصلة, بينما لا تدخل الأجزاء الممثلة بخطوط متقطعة ضمن نطاق التوريد.
قطع الغيار المتاحة
| قطعة الغيار | رقم الجزء |
|---|---|
| حشية غطاء المضخة | 2 |
| العوامة | 7 |
| صماما عدم الرجوع للدخول والخروج | 12 |
| غطاء المضخة ومجموعة الآلية الداخلية | 1, 2, 7 |
| مجموعة الصمامات (صمام الدخول وصمام العادم ومقعداهما) | 16, 17, 18, 19, 20, 21 |
| مجموعة الزنبركات (زوج واحد من الزنبركات) | 10 |
| مجموعة الآلية (بما في ذلك صمام الدخول وصمام العادم ومسامير التثبيت) |
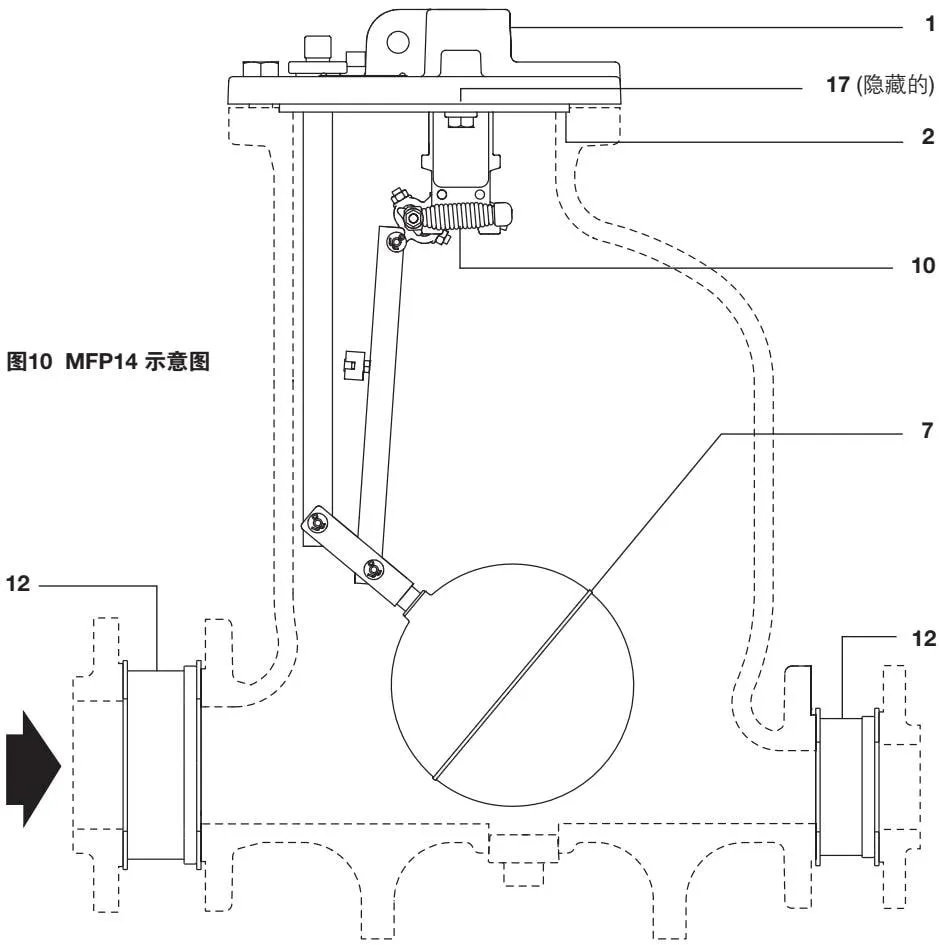
الشكل 10 مخطط MFP14
8. استكشاف الأعطال وإصلاحها
إذا كانت مضخة MFP14 المختارة بشكل صحيح لا تعمل بصورة سليمة, فينبغي التحقق مما إذا كانت هناك مشكلة في التركيب. في التركيبات الحالية, قد تعمل المضخة بشكل متقطع, ويكون السبب عادة تغير إمداد النظام بالهواء أو تجاوز الضغط الخلفي لقيم التصميم الأصلية. بعد تحديد الحالة والعطل الموضحين في الشكل أدناه, افحص البنود التالية واحدا تلو الآخر.
ملاحظة:
يجب أن ينفذ التركيب وفحص الأعطال أفراد مؤهلون ومتخصصون. قبل تفكيك المضخة أو الأنابيب, يجب التأكد من تفريغ الضغط الداخلي بالكامل وإغلاق أنبوب إمداد الهواء, لمنع وقوع حوادث. كما يجب التأكد من أن الوسط الموجود داخل المضخة لا يشكل خطرا على البيئة أو الأفراد. عند التفكيك الكامل, أزل الصواميل/أنابيب التوصيل ببطء. وبهذه الطريقة يمكن معرفة ما إذا كان هناك ضغط داخل الأنابيب قبل فك التركيبات أو المكونات بالكامل. يجب تحرير الضغط قبل فك أي مكونات متصلة.
تحذير:
حرر ضغط المضخة قبل إجراء أي عملية تفكيك.
| العَرَض/السبب | المحتوى |
|---|---|
| العَرَض 1 | لا تبدأ المضخة |
| السبب 1a | مصدر الطاقة مغلق |
| الفحص والتشخيص 1a | افتح الصمام لتوفير هواء التشغيل |
| السبب 1b | أنبوب دخول المكثفات مغلق |
| الفحص والتشخيص 1b | افتح جميع الصمامات للسماح بوصول المكثفات إلى المضخة |
| السبب 1c | أنبوب تصريف المكثفات مغلق |
| الفحص والتشخيص 1c | افتح جميع الصمامات للسماح بتصريف المكثفات بحرية |
| السبب 1d | ضغط التشغيل غير كاف للتغلب على الضغط الخلفي |
| الفحص والتشخيص 1d | افحص ضغط التشغيل والضغط الخلفي الساكن. اضبط ضغط التشغيل ليكون أعلى من الضغط الخلفي الساكن بمقدار 0.6-1 bar أو أكثر |
| السبب 1e | اتجاه تركيب صمام عدم الرجوع غير صحيح |
| الفحص والتشخيص 1e | تحقق من صحة الاتجاه, وصححه عند الضرورة |
| السبب 1f | انسداد فتحة التهوية |
| الفحص والتشخيص 1f | في النظام المفتوح أو المغلق, تأكد من توصيل أنبوب التهوية بالمضخة أو بخزان تخزين المياه دون عوائق وبطريقة تسمح بالتصريف الذاتي |
| العَرَض/السبب | المحتوى |
|---|---|
| العَرَض 2 | امتلاء أنبوب إمداد الهواء أو المعدات وتدفق السائل منها, بينما تبدو المضخة عاملة بشكل طبيعي, مع سماع صوت التصريف الدوري |
| السبب 2a | سعة المضخة المختارة صغيرة جدا |
| الفحص والتشخيص 2a | تحقق مما إذا كان الحمل يتجاوز سعة التصريف الاسمية (TI-P136-02). زد مقاس صمام عدم الرجوع أو ركّب مضخة إضافية حسب الحاجة |
| السبب 2b | ارتفاع ضغط دخول المكثفات غير كاف |
| الفحص والتشخيص 2b | راجع الصفحة 12 والقسم 3, ثم اخفض موضع المضخة لتلبية ارتفاع ضغط دخول المكثفات المطلوب |
| السبب 2c | هواء التشغيل غير كاف لتحقيق سعة التصريف الاسمية |
| الفحص والتشخيص 2c | أثناء التشغيل, افحص ضغط التشغيل المضبوط والضغط الخلفي الأقصى. قارن ذلك بجدول السعة, وزد ضغط التشغيل وفقا لسعة التصريف المطلوبة |
| السبب 2d | انسداد أنبوب دخول المكثفات |
| الفحص والتشخيص 2d | استخدم تركيبات ذات قطر كامل. نظف المرشح, إن كان مركبا, وتحقق من أن جميع الصمامات مفتوحة بالكامل |
| السبب 2e | صماما عدم الرجوع عند الدخول والخروج مفتوحان باستمرار, كخيار إضافي |
| الفحص والتشخيص 2e | اعزل صمام عدم الرجوع وحرر ضغط الأنابيب. فك صمام عدم الرجوع, وافحص القرص والنابض, ونظف سطح مقعد الصمام ثم أعد تركيبه, واستبدله عند الضرورة |
| العَرَض/السبب | المحتوى |
|---|---|
| العَرَض 3 | امتلاء أنبوب إمداد الهواء/المعدات بالماء, وتوقف المضخة عن العمل, مع عدم سماع صوت التصريف الدوري |
| السبب 3a | أنبوب الخروج مغلق أو مسدود |
| الفحص والتشخيص 3a | افحص ضغط الدخول والضغط الخلفي الساكن عند مخرج تصريف المضخة. إذا كانا متساويين, فقد يكون أنبوب التصريف مغلقا أو مسدودا. افحص جميع الصمامات الموجودة في اتجاه مجرى التدفق للتأكد من عدم وجود انسداد |
| السبب 3b | صمام عدم الرجوع عند الخروج مغلق |
| الفحص والتشخيص 3b | بعد فحص البند 3(a), اعزل صمام عدم الرجوع وحرر ضغط الأنبوب. فك صمام عدم الرجوع وافحصه, ونظف سطح مقعد الصمام ثم أعد تركيبه, واستبدله عند الضرورة |
| السبب 3c | ضغط التشغيل غير كاف |
| الفحص والتشخيص 3c | إذا كان ضغط التشغيل أقل من الضغط الخلفي الساكن, فاضبط ضغط التشغيل ليكون أعلى من الضغط الخلفي الساكن بمقدار 0.6-1 bar أو أكثر, من دون تجاوز حد ضغط المعدات |
بالنسبة إلى البنود من 3(d) إلى 3(g), يجب فصل أنبوب التهوية/الرجوع عن معدات التصريف في النظام المغلق, ثم فك وصلة أنبوب التهوية/الرجوع من غطاء المضخة.
تنبيه مهم للسلامة:
بالنسبة إلى البنود من (d) إلى (g), يجب فك أنبوب التهوية وأنبوب الرجوع عند فتحة تهوية المضخة. في النظام المغلق, ولمنع إصابة الأفراد, يجب التأكد من عزل المضخة قبل فك الأنابيب, بحيث تكون جميعها مغلقة, بما في ذلك هواء التشغيل, وأنبوب دخول المكثفات, وأنبوب الخروج, وأنبوب التهوية, مع تحرير الضغط داخل المضخة. سواء كان النظام مفتوحا أو مغلقا, قد تندفع المكثفات الساخنة من فتحة التهوية عند حدوث عطل. لذلك يجب تنفيذ هذه العملية بحذر لمنع الحروق. احرص على ارتداء الملابس/معدات الوقاية. عند فك المضخة, يجب الانتباه إلى منع تسبب قوة النابض في آلية التشغيل في إصابة الأفراد. تعامل مع المكونات بعناية فائقة.
| العَرَض/السبب | المحتوى |
|---|---|
| السبب 3d | تسرب صمام دخول الهواء أو تآكله |
| الفحص والتشخيص 3d | افتح أنبوب الدخول ببطء, مع إغلاق دخول المكثفات وخروجها. راقب فتحة التهوية بحثا عن وجود تسرب واضح للبخار أو الهواء. إذا لوحظ تسرب, ولم يكن بخارا ثانويا, فهذا يدل على وجود عطل في صمام دخول الهواء. اعزل المضخة, وأزل غطاء المضخة وآلية التشغيل للفحص, ثم استبدل مجموعة صمام دخول الهواء ومقعده |
| السبب 3e | عطل في آلية التشغيل: 1. كسر النابض/قضيب التثبيت; 2. تلف العوامة; 3. التواء آلية التشغيل |
| الفحص والتشخيص 3e | أبق هواء التشغيل مفتوحا, وافتح أنبوب دخول المكثفات ببطء للسماح بدخول المكثفات إلى المضخة, ثم راقب فتحة التهوية. يجب أن يبتعد المشغلون عن فتحة التهوية. إذا فاضت المكثفات من فتحة التهوية ولم تبدأ آلية المضخة بالحركة, فهذا يدل على وجود عطل في الآلية. أغلق هواء التشغيل ومدخل المكثفات, ثم أزل غطاء المضخة ومجموعة آلية التشغيل للفحص. تحقق من وجود تلف واضح في النابض أو العوامة, وشغّل الآلية يدويا للتحقق من وجود التواء أو زيادة في الاحتكاك. أصلح و/أو استبدل كل مكون معيب |
| السبب 3f | انحباس بخاري ناتج عن التهوية أو الرجوع, في النظام المفتوح أو المغلق |
| الفحص والتشخيص 3f | إذا سمعت صوت بدء حركة الآلية ولم يخرج أي مائع من أنبوب التهوية, فافتح أنبوب تصريف المضخة ببطء وراقب تشغيل المضخة. يجب أن يبتعد المشغلون عن فتحة التهوية. إذا عملت المضخة بشكل طبيعي, فقد تكون هناك مشكلة في أنبوب التهوية أو الرجوع. أعد فحص ترتيب أنابيب التهوية/الرجوع للتأكد من مطابقته لتعليمات التركيب. يجب أن يسمح أنبوب التهوية/الرجوع بالتصريف الذاتي لمنع تكون قفل بخاري داخل المضخة. في النظام المغلق, ركّب صماما حراريا ساكنيا للتنفيس على أنبوب الموازنة |
| السبب 3g | صمام عدم الرجوع عند الدخول مغلق باستمرار |
| الفحص والتشخيص 3g | إذا لم تبدأ الآلية بالحركة ولم يفض أي مائع من فتحة التهوية, فقد تكون المشكلة في جزء دخول المكثفات. تأكد من أن جميع الصمامات الموجودة قبل المضخة مفتوحة. إذا كانت مفتوحة, فهذا يدل على انسداد صمام عدم الرجوع أو عدم كفاية ارتفاع ضغط دخول المكثفات. افصل المضخة عن صمام عدم الرجوع, وحرر ضغط الأنابيب, ثم أزل صمام عدم الرجوع لفحصه. نظف سطح مقعد الصمام وأعد تركيبه, واستبدله عند الضرورة. أعد تركيب أنبوب تهوية/رجوع جديدا وافتح خط الأنابيب |
| السبب 3h | انسداد مرشح الدخول |
| الفحص والتشخيص 3h | أغلق صمام العزل الموجود قبل المرشح, وأخرج شبكة المرشح ونظفها في الماء. استبدلها بشبكة جديدة عند الضرورة. أعد تركيب المرشح وافتح صمام العزل |
| العَرَض/السبب | المحتوى |
|---|---|
| العَرَض 4 | حدوث اهتزاز أو طرق متكرر في خط التجميع الرئيسي بعد تصريف المضخة |
| السبب 4a | نشوء فراغ عند مخرج تصريف المضخة بسبب تسارع أو تباطؤ كمية كبيرة من المياه في أنبوب التجميع, ويحدث ذلك عادة بسبب النقل لمسافات طويلة أو تعدد نقاط الصعود والهبوط |
| الفحص والتشخيص 4a | ركّب مانع فراغ عند أعلى نقطة في أنبوب التجميع. في أنظمة التجميع المضغوطة, يجب تركيب صمام تنفيس هواء بعد مانع الفراغ. استشر Spirax Sarco |
| السبب 4b | دخول الهواء إلى المضخة |
| الفحص والتشخيص 4b | افحص ضغط دخول المكثفات والضغط الخلفي الساكن عند مخرج التصريف. إذا كان ضغط الدخول مساويا للضغط الخلفي الساكن أو أعلى منه, فقد يكون هناك دخول للهواء. في النظام المفتوح, افحص ما إذا كان مصيدة البخار التي تصرف المكثفات إلى أنبوب الدخول بها تسرب, إذ قد يؤدي ذلك إلى زيادة ضغط أنبوب الدخول. استبدل مصيدة البخار التالفة. في النظام المغلق, إذا تجاوز ضغط دخول المكثفات الضغط الخلفي الساكن أثناء التشغيل الطبيعي, كما يحدث عند زيادة ضغط تشغيل المعدات من خلال ضبط صمام التحكم أو خفض الضغط الساكن في أنبوب استرجاع المكثفات, فيلزم استخدام تركيب مشترك للمضخة/مصيدة البخار. يمنع هذا التركيب دخول البخار إلى أنبوب التجميع الرئيسي, بينما يسمح للمضخة بالعمل بشكل طبيعي عند وجود المكثفات, انظر الشكل 5 في الصفحة 15 |
| السبب 4c | فرق الضغط كبير جدا. إذا تجاوز ضغط بخار التشغيل الضغط الخلفي بعد المضخة بدرجة كبيرة, فسترتفع أيضا درجة حرارة المكثفات المصرفة. وعندما يلامس بخار الوميض الناتج عن المكثفات ذات درجة الحرارة العالية المكثفات ذات درجة الحرارة المنخفضة في دائرة المكثفات, فإنه يسبب ضوضاء صدمات بخارية مائية |
| الفحص والتشخيص 4c | يوصى بشدة بألا يتجاوز ضغط بخار التشغيل إجمالي الضغط الخلفي المحتمل بمقدار 2-4 bar. إذا كان بخار التشغيل مأخوذا من خط أنابيب ذي ضغط أعلى, فاخفض الضغط بشكل مناسب قبل الاستخدام |
| العَرَض/السبب | المحتوى |
|---|---|
| العَرَض 5 | تصريف كمية زائدة من البخار الثانوي من أنبوب التهوية, في المعدات المفتوحة فقط |
| السبب 5a | تسرب مصيدة البخار, مما يؤدي إلى تصريف البخار مباشرة إلى أنبوب المكثفات, انظر أيضا البند 4(b) |
| الفحص والتشخيص 5a | افحص مصيدة البخار بحثا عن التسرب. أصلح مصيدة البخار أو استبدلها |
| السبب 5b | تصريف كمية زائدة من البخار الثانوي, تتجاوز 20 kg/h (45 lb/h), عبر أنبوب التهوية |
| الفحص والتشخيص 5b | أفرغ خزان تخزين المياه أو أنبوب تخزين المياه الموجود قبل المضخة |
| السبب 5c | انسداد صمام التهوية أو تآكله |
| الفحص والتشخيص 5c | اعزل المضخة, وأزل غطاء المضخة وآلية التشغيل, ثم فك مجموعة صمام التهوية ومقعده. افحص سطح المقعد ونظفه ثم أعد تركيبه. استبدله إذا كان متآكلا |